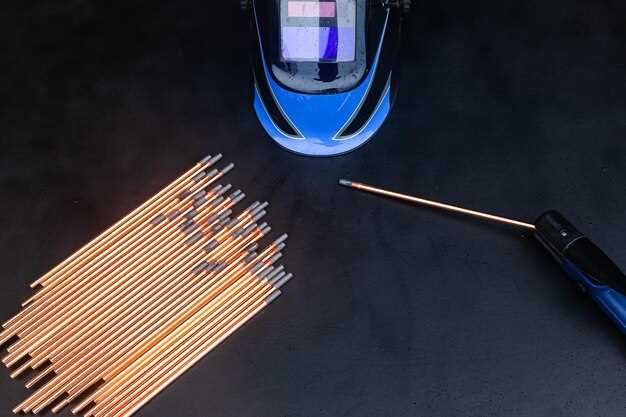
Выбираете припой для точных и прочных соединений? Припой ПОС 61 пруток занимает лидирующие позиции благодаря высокой чистоте и отличной адгезии. Это универсальный материал, который подойдет как для ручных, так и для автоматизированных сварочных процессов, обеспечивая стойкое соединение даже в условиях сложных температурных нагрузок.
Обратите внимание на особенности состава – наличие в составе ПОС 61 меди и олова, что гарантирует превосходную текучесть и минимальные риски появления трещин. Прутья удобно использовать в различных режимах работы, что позволяет достигать стабильных качественных результатов без дополнительной прорежки или корректировки процесса.
Советуем применять его в условиях, где важна долгосрочная надежность. Благодаря высокой проводимости и хорошей коррозионной стойкости, припой обеспечивает не только прочность, но и устойчивость к внешним воздействиям, что особенно актуально при работе с электроникой и коммуникационной техникой.
Технические характеристики и преимущества припоя пос 61 прутка
Выбирая припой пос 61 прутка, рекомендуется учитывать его уникальные свойства. Он содержит примерно 61% олова и около 39% свинца, что обеспечивает отличное сочетание плавкости и межметаллической адгезии. Температура плавления этого сплава составляет около 183°C, что позволяет быстро выполнять сварочные работы с минимальным воздействием на основную поверхность.
Одним из основных преимуществ является высокая текучесть при сравнительно низкой температуре плавления, которая способствует точной сборке и уменьшает риск перегрева и деформации деталей. Также припой обладает отличной антиоксидантной стойкостью, что сохраняет качество шва длительное время. Удельное сопротивление у этого прута низкое, что обеспечивает хорошую электропроводность и долговечность сварных соединений.
Механические свойства припоя включают высокую прочность соединения и эластичность, что позволяет выдерживать эксплуатационные нагрузки без трещин и потерии свойств. Он хорошо соединяет медь, латунь, бронзу, а также оцинкованные и гальванизированные поверхности, что делает его универсальным инструментом для различных видов ремонта и монтажа.
Использование припоя пос 61 прутка способствует сокращению времени работы благодаря хорошей переносимости и стабильности при применении. Он подходит для автоматизированных линий и ручной сварки, остается стабильным при температурах окружающей среды и не требует дополнительных защитных покрытий после нанесения.
Химический состав и основные компоненты
Припой ПОС 61 содержит около 61% олова и примерно 37% свинца, что обеспечивает оптимальный баланс между расплавляемостью и прочностью соединения. В его состав входят также незначительные примеси, такие как медь, сурьма и антимон, которые улучшают характеристики сплава. Медные добавки повышают твердость и устойчивость к коррозии, а сурьма помогает снизить температуру плавления, делая процесс сварки более комфортным и надежным.
Особенно важна равномерность распределения основных компонентов в прутке, чтобы обеспечить стабильное качество сварочного шва. В этом сплаве свинец играет роль снижения температуры плавления и облегчения работы с ним, а олово отвечает за адгезию и прочность соединений.
Значения легирующих элементов варьируются в пределах строгих нормативов, что гарантирует соответствие стандартам и высоким требованиям технологического процесса. Правильный химический состав позволяет достигать длительной эксплуатации сварных швов без потери их характеристик под воздействием времени и окружающей среды.
Использовать припой с таким составом рекомендуется в условиях, где важна надежность и долговечность соединения, а его компоненты обеспечивают оптимальный температурный режим и устойчивость к механическим нагрузкам.
Температурные режимы и режимы плавления
Оптимальная температура для припоя ПОС 61 колеблется между 217°C и 227°C. При этом важно учитывать особенности конкретного прутка: его состав и толщину детали, которую вы свариваете. Для надежного соединения рекомендуется прогревать припой до температуры не выше 250°C, чтобы избежать перегрева и повреждения основания.
Режимы плавления для ПОС 61 определяются точкой кипения сплава, которая находится в диапазоне 183°C–193°C. В процессе сварки плавление припоя должно происходить быстро, чтобы обеспечить хорошую адгезию и минимизировать риск появления брака. Поэтому температура паяльника должна быть установлена в районе 230°C–250°C, что гарантирует быстрое и равномерное расплавление припоя без его выгоранию.
Поддержание стабильного режима нагрева – залог качественного соединения. Регулярное использование термостабилизированного паяльника и контроль температуры позволяют избежать резких скачков, которые могут привести к неправильному плавлению или остыванию припоя. Также рекомендуется предварительно разогревать рабочую зону и держать ее на постоянном уровне температуры в процессе пайки.
Используйте температурные режимы с учетом условий окружающей среды и толщины свариваемых элементов. В случае необходимости можно корректировать нагрев в процессе, ориентируясь на поведение припоя: если он не расплавляется, повышайте температуру в пределах допустимых лимитов. Для максимально устойчивого соединения важно точно соблюдать параметры, прописанные в технической документации к конкретному прутку ПОС 61.
Контроль качества и сертификация продукта
Для обеспечения стабильного качества припоя ПОС 61 рекомендуется регулярно проводить анализ химического состава с помощью спектрометрии. Это позволяет подтвердить содержание основных элементов и исключить наличие нежелательных примесей, которые могут повлиять на сварочные характеристики.
Рекомендуется внедрить систему контроля производства, включающую проверку каждой партии прутков на соответствие техническим условиям. Используйте автоматические тестеры и ручной контроль, чтобы своевременно выявлять отклонения и предотвращать попадание бракованной продукции на рынок.
Документы о соответствии, такие как сертификаты качества и декларации соответствия, должны сопровождать каждую партию припоя. Это не только подтверждает их безопасность и надежность, но и облегчает процесс рекламаций и проверки со стороны регулирующих органов.
| Процедура | Что проверяет | Инструменты и методы |
|---|---|---|
| Химический анализ | Содержание основных элементов, примесей | Спектрометрия, титрование |
| Визуальный контроль | Отсутствие повреждений, равномерность покрытия | Линзы, штативы, световые приборы |
| Испытания на механическую прочность | Изменение структуры, трещины, деформации | Тесты на натяжение, изгиб |
| Проверка соответствия документации | Соответствие заявленным стандартам и маркировке | Анализ сертификатов, маркировки |
Ведение строгой документации по контролю качества и своевременное обновление сертификатов помогают поддерживать доверие клиентов и избегать возможных потерь из-за несоответствия продукции нормативам.
Преимущества перед другими видами припоя
Припой пос 61 пруток отличается высоким содержанием серебра, что обеспечивает стабильность соединения и отличную проводимость. Он легко плавится при температуре, которая подходит для большинства сварочных работ, что позволяет снизить риск повреждения деталей.
Благодаря хорошей текучести, припой пос 61 равномерно растекается по поверхности, создавая прочное и ровное соединение. Он также обладает высокой механической прочностью и устойчивостью к коррозии, что увеличивает срок службы собранных конструкций.
- Высокое содержание серебра повышает электропроводность по сравнению с другими припоими, например, на основе оловя или олова с кадмием.
- Отличная адгезия к различным металлам, таким как медь, латунь и алюминий, что расширяет возможности использования.
- Меньшее образование окислов и загрязнений во время пайки, что обеспечивает более чистое и надежное соединение.
- Мягкое и пластичное состояние после охлаждения позволяет легко исправлять дефекты и повторно плавить соединение без потери свойств.
- Минимальное выделение вредных веществ при правильной эксплуатации делает работу более безопасной.
Использование припоя пос 61 пруток сокращает время на подготовку и выполнению работ благодаря его универсальности и простоте применения. В результате, он превосходит многие отечественные и импортные аналоги по сочетанию цены, качества и долговечности готовых соединений.
Практические рекомендации по использованию и хранению припоя пос 61 прутка
Для достижения качественного соединения важно предварительно очистить поверхность металла от ржавчины и окислов, используя щетку или раствор. Затем аккуратно вставьте пруток в паяльник, следя за равномерным нагревом и отсутствием излишнего давления. Не допускайте перегрева, чтобы не испортить состав припоя, поддерживая температуру около 250°C.
Перед началом работы проверьте состояние жала паяльника, при необходимости очистите его от остатков припоя для равномерного расплавления. Используйте соответствующий флюс, чтобы обеспечить хорошую адгезию и предотвратить образование окислов.
После завершения работы охладите сварную поверхность, избегая индуцированного охлаждения резким образом. Для хранения припоя пос 61 прутка выберите прохладное место с влажностью ниже 60%, избегайте попадания прямых солнечных лучей и высокой температуры. Для предотвращения окисления прутки поместите в герметичный контейнер или пакет, предварительно очистив их от загрязнений.
При длительном хранении рекомендуется периодически проверять состояние припоя и флюса, при необходимости обновляя упаковку. Перед повторным использованием убедитесь, что прутки не покрылись коркой окислов и не потеряли своих свойств. Следите за чистотой рабочей зоны и инструментов, чтобы избежать контаминации припоя.
Подготовка поверхностей перед пайкой
Удалите с поверхности загрязнения, такие как масло, пыль или ржавчина, с помощью металлической щётки или abrasive-пасты. Используйте растворитель на основе ацетона для очистки металлических деталей от остатков смазки или окислов, чтобы обеспечить хорошее сцепление припоя.
Обработайте соединяемые поверхности шлифовальной губкой или мелкозернистой наждачной бумагой, чтобы сделать поверхность шероховатой и улучшить адгезию. Особое внимание уделите углам и краям, где возможны скопления загрязнений или окислов.
После очистки тщательно высушите детали, исключая наличие влаги, которая может помешать качественному соединению. Используйте воздуховод или ткань, чтобы быстро удалить влагу и окислы.
При необходимости нанесите флюс, выбранный специально для пайки и типа металла. Правильное использование флюса помогает избежать окислительных процессов в процессе нагрева и обеспечивает более равномерное протекание припоя.
Проверьте чистоту соединяемых поверхностей на наличие остатков загрязнений или флюса. Они не должны оставаться, иначе качество пайки снизится, а соединение может оказаться недостаточно прочным.
Технология плавки и нанесения припоя
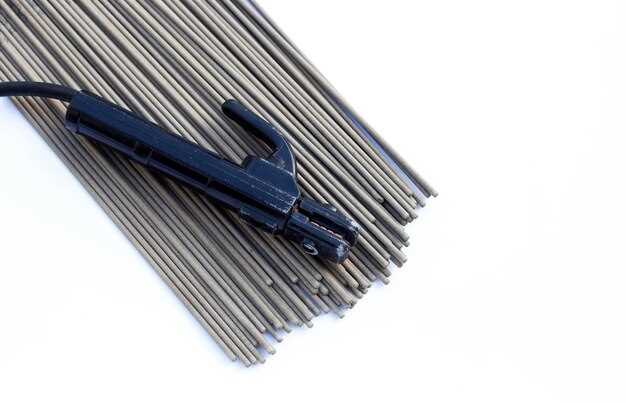
Для достижения надежных соединений используйте паяльник с мощностью 60-100 Вт, оптимальной для работы с прутком ПО С 61. Перед началом подготовьте поверхность, удалите окисления и грязь, чтобы припой лег равномерно. Расплавьте припой, удерживая паяльник примерно на секунду, чтобы обеспечить хорошую теплопередачу.
Равномерно наносите припой на место соединения, двигаясь быстрыми, плавными движениями, избегая перегрева детали. Следите за тем, чтобы припой растекся по всей контактной поверхности, образуя тонкий слой без обильных излишков. Для стабилизации температуры используйте держак или термостойкий инструмент для контроля теплового режима.
Некоторые мастера рекомендуют предварительно нагреть элементы, чтобы снизить разброс в температуре и ускорить плавление припоя. Применяйте активный контроль температуры паяльника – избегайте её перерасхода или недостатка, чтобы не повредить материал. Проводите соединение быстро, чтобы избежать перегрева и появления трещин.
После нанесения припоя дайте конструкции остыть естественным образом без давления или механического воздействия. Использование охлаждающих веществ или воды недопустимо, так как это может привести к появлению трещин и ухудшению качества сварного шва. Идеально, когда припой равномерно заполняет стык и хорошо сцеплен со всеми элементами.
Оптимальные условия хранения прутков и оборудование
Храните прутки пос 61 в сухих и проветриваемых помещениях, избегая сильной влажности, которая может вызывать коррозию. Оптимально расположить их на стеллажах, обеспечивая свободный доступ и предотвращая механические повреждения. Не забывайте проверять наличие влаги при регулярных осмотрах и использовать влагопоглотители, если уровень влажности превышает 60%.
Оборудование для сварки рекомендуется хранить в защищенных от пыли и грязи местах, на устойчивых и ровных поверхностях. Регулярно проверяйте состояние кабелей, электрических соединений и механизмов, особенно после длительных простое. Для увеличения срока службы используйте специальные чехлы или защиты, защищающие от пыли и влаги.
Температурный режим в помещении должен быть стабильно в диапазоне +10°С до +25°С, чтобы избежать изменения характеристик материалов. Не допускайте резких перепадов температуры, которые могут вызвать конденсацию и повреждения прутков. Рациональное размещение и регулярный контроль помогают сохранять прутки и оборудование в рабочем состоянии, обеспечивая качество сварочных работ.
Типичные ошибки при работе с припоями пос 61 и способы их предотвращения
Не разогревайте паяльник выше рекомендуемой температуры, чтобы избежать окисления припоя и повреждения сварочного материала. Оптимально держать температуру в диапазоне 250-270°C.
Не очищайте тщательно поверхность before паяния. Используйте металлическую щетку или специальный очиститель, чтобы удалить окислы и грязь, которые мешают хорошему соединению.
Не наносите слишком большое количество припоя. Обеспечьте образование ровного, тонкого слоя, избегайте капелек и излишков, чтобы не создавать короткие замыкания или слабые соединения.
Не игнорируйте контроль за правильным положением деталей. Надевайте компоненты четко по схеме и стабильно удерживайте их во время пайки, чтобы обеспечить качественный контакт.
Не допускайте повторной перегрева. После формирования плавного шва отключайте паяльник, чтобы избежать разрушения основания и ухудшения электропроводимости.
Используйте качественный флюс. Он предотвращает окисление и улучшает растекание припоя, что способствует надежности соединения.
Проверяйте качество паяных соединений. Осмотрите шов на наличие холодных или трещиноватых участков. При необходимости повторите пайку, избегая чрезмерного нагрева.
Обратите внимание на влажность материала. Высокая влажность может вызывать образование пузырьков при нагреве, ухудшая качество соединения. Храните припой и компоненты в сухом месте.