Выбирая жидкий припой, обратите внимание на его состав и назначение. Качественный припой обеспечивает устойчивые соединения, которые не подвержены коррозии и не теряют проводимость со временем. Он должен легко наноситься, быстро плавиться и образовывать прочный слой на различных типах металлов.
Обратите внимание на тип припоя, соответствующий вашим задачам. Например, для электроники оптимально использовать припои с низкой температурой плавления, такие как на основе олова с добавками кобальта или серебра, тогда как более тяжелые механические соединения требуют более прочных сплавов с высоким содержанием олова или олова с свинцом. Четкое понимание основных характеристик помогает подобрать материал, который не только обеспечит надежность, но и облегчит процесс пайки.
Выбор жидкого припоя по типу и составу: что учитывать при покупке
Определите тип соединяемых материалов, чтобы выбрать подходящий припой. Для электропроводки отлично подойдет припой с высоким содержанием олова и небольшим количеством свинца, тогда как для пайки меди – предпочтительнее сплавы на основе серебра или олова с добавками меди.
Обратите внимание на состав припоя. Существуют такие разновидности: безвинцовые (например, на основе меди, серебра или меди-оловянных сплавов) и свинцовые. Безвинцовые обычно требуют более высокой температуры нагрева и специального флюса, но подходят для пайки электроники без риска коррозии.
Проверьте температуру плавления. Для тонкой работы выбирайте припои с низким порогом расплавления, чтобы не повредить компоненты. Для мощных соединений используйте сплавы с более высокой точкой плавления.
| Тип припоя | Основные компоненты | Температура плавления | Применение |
|---|---|---|---|
| Свинойсный | Олово + Свинец | גובה 183°C (SnPb 60/40) | Общая пайка, электроника, бюджетные решения |
| Бесвинцовый на основе олова и меди | Олово + Медь (например, SnCu) | около 217°C | Пайка медных кабелей, электроники, требующей экологической чистоты |
| Бесвинцовый с добавлением серебра | Олово + Серебро + Медь | около 217-221°C | Пайка высоконадежных соединений, промышленных устройств |
| Сплавы на основе меди | Медь + Лишь небольшие добавки олова или серебра | зависит от состава | Пайка медных деталей и токопроводящих элементов |
Обратите внимание на наличие флюса. Для сложных соединений и металлов с окислами выбирайте припой с активным флюсом, который способствует лучшему сцеплению. Для пайки электроники предпочтительнее легкий флюс или его отсутствие, чтобы избежать повреждения компонентов.
Не забудьте учитывать условия эксплуатации. Влажность и температура окружающей среды требуют использования припоя, обладающего устойчивостью к коррозии и хорошей механической прочностью. Продумайте также совместимость с материалами и требованиями к электропроводности, чтобы итоговое соединение сохранило надежность и функциональность.
Основные компоненты жидкого припоя: олово, флюс и примеси
Рекомендуется выбирать припои с высоким содержанием олова – от 60% до 63%. Такой состав обеспечивает хорошую текучесть и долговечное соединение. Олово отвечает за прочность пайки и хорошую электропроводность.
Флюс в жидком припое выполняет роль активатора, удаляет окислы и предотвращает их образование во время пайки. Ищите припои с флюсом на основе амина или кислотных компонентов, которые хорошо работают на различных типах плат и металлов.
Примеси в составе включают небольшие количества серебра, меди или других добавок, повышающих прочность и стойкость пайки. Например, серебро добавляется для улучшения надежности соединений при работе с электронными компонентами, а медь способствует снижению стоимости и улучшает текучесть.
Обратите внимание, что качество флюса и наличие нежелательных примесей напрямую влияют на долговечность и качество пайки. Специалисты рекомендуют избегать припоя с избыточным содержанием свинца и вредных примесей, чтобы снизить риск коррозии и обеспечить стабильную работу соединений.
Разновидности припоя по составу: оловянно-свинцовые, бессвинцовые и их характеристики
Для ручной пайки рекомендуем использовать оловянно-свинцовые припои, которые характеризуются низкой температурой плавления, хорошей укладкой и отличной электропроводностью. Они содержат до 63% олова и до 37% свинца, что обеспечивает стабильную работу и минимальные дефекты при монтаже. Однако стоит учитывать, что свинец – токсичный металл, поэтому такие припои используют в основном в непище и неполитуренных областях.
Бессвинцовые припои содержат в основном олово, иногда с добавками меди, серебра или других методов повышения прочности. Обычно их состав включает 96-99% олова и 1-4% различных легирующих элементов. Они требуют более высокой температуры плавления – около 217-227°C, что повышает требования к паяльному оборудованию. В результате соединения чаще оказываются более прочными, но пайка требует более аккуратного подхода, чтобы избежать повреждений компонентов или плат.
Классифицируя припои по составу, стоит помнить о балансе между удобством использования и экологической безопасностью. Оловянно-свинцовые отлично подходят для прототипирования, ремонта или неприемоных условий, где токсичность не является критической. Бессвинцовые – предпочтительный выбор для производств, где соблюдение стандартов по экологии важнее простоты пайки и требуют более точного контроля температуры и условий работы.
Обратите внимание, что многие бессвинцовые припои содержат дополнительные компоненты для улучшения смачиваемости и паяемости, такие как медь или серебро. Их характеристика – повышенная механическая прочность и коррозионная стойкость, а также меньший риск образования окислов на поверхности во время пайки.
Применение разных типов припоя для электронных и монтажных работ
Оловянно-свинцовые припои идеально подходят для ремонта и изготовления печатных плат, поскольку обладают хорошей текучестью и низкой температурой плавления. Их используют при работе с компонентами, требующими аккуратного монтажа на миниатюрные схемы.
Безвинцовые припои получили распространение благодаря экологической безопасности и соответствию современным стандартам. Они отличаются более высокой температурой плавления и требуют использования специальных флюсов и оборудования, что делает их предпочтительными для промышленного производства и долговечных изделий.
Припои с высоким содержанием олова обеспечивают дополнительную прочность соединений и устойчивость к механическим воздействиям. Их рекомендуют в случаях, когда требуется надежное соединение в условиях вибраций или экстремальных температур.
Флюсированные припои полезны для обработки сложных участков или материалов с высокой степенью загрязнения. Он способствует равномерному расплавлению и адгезии припоя к поверхности, облегчая качество монтажа.
Твердотельные припои используют в монтажных работах, которым нужно минимизировать тепловое воздействие на чувствительные компоненты. Они идеально подходят для сборки специализированных устройств, где важно избегать перегрева деталей.
Выбор типа припоя зависит от конкретных задач, материала поверхности и условий эксплуатации изделия. Учитывайте температуру плавления и совместимость с компонентами, чтобы обеспечить долговечность и надежность соединений в итоговой продукции.
Обзор популярных марок жидкого припоя на рынке: плюсы и минусы
Paragon 60/40 – одна из самых популярных марок благодаря универсальности и хорошей смачиваемости. Плюсы: легко наносится, быстро высыхает, хорошо заполняет мелкие трещины. Минусы: может выделять дым при нагревании, требует аккуратного обращения.
MG Chemicals Liquid Rosin – отлично подходит для пайки деликатных компонентов. Плюсы: быстрая реакция на контакт, не оставляет после себя много остатков. Минусы: дороже по сравнению с аналогами, может затвердевать в упаковке при неправильных условиях хранения.
KESTER – известен своей высокой термостойкостью и хорошей текучестью. Плюсы: устойчивость к экстремальным температурам, обеспечивает плотное соединение. Минусы: немного сложнее наносить новичкам, требует аккуратности.
SALAMANDER Liquid Solder – отличается большим спросом среди радиолюбителей и малого производства. Плюсы: хорошая адгезия к разным поверхностям, доступная цена. Минусы: иногда образует пузырьки, что усложняет работу на тонких слоях.
ChipQuik – специализируется на понижении температуры плавления и точечной пайке. Плюсы: минимальное повреждение компонентов, возможность паять чувствительные части. Минусы: стоит дороже, требует практики для точного использования.
Выбор конкретной марки зависит от условий работы. Для бытовых задач подойдет Paragon, для работы с деликатной техникой – MG Chemicals. Радиолюбителям следует обратить внимание на SALAMANDER, а для промышленных задач – KESTER или ChipQuik. Анализируйте требуемые характеристики, учитывайте удобство нанесения и бюджет, и сможете подобрать оптимальное решение для любой пайки.
Практические советы по выбору жидкого припоя для конкретных задач
Определите температурный режим нагрева, исходя из типа соединяемых материалов. Например, для алюминия оптимален припой с низкой плавкостью, а для меди – с более высокой.
Обратите внимание на состав припоя. Свинцово-лакированные смеси обеспечивают хорошую проводимость и зажим, но требуют аккуратного обращения из-за токсичности. Бессвинцовые альтернативы подходят для экологичных проектов, но требуют более высокой температуры расплавления.
Выбирайте припой с подходящим размером капель и консистенцией. Тонкий жидкий припой облегчает работу на мелких деталях и сложных платах, а густой – для объемных соединений и больших поверхностей.
Оценивайте адгезию и смачиваемость. Перед применением протестируйте припой на небольшом участке, чтобы убедиться, что он хорошо сцепляется и равномерно расплавляется.
Учитывайте условия эксплуатации. Для влажных или коррозийных сред выбирайте припои с антикоррозийными добавками или особой стойкостью к деформациям.
Не забывайте о совместимости с флюсом. Используйте тот флюс, который соответствует типу припоя и материалу, что поможет предотвратить появление нежелательной коррозии и обеспечить прочное соединение.
Как подобрать припой для пайки тонких проводов или микроэлектроники
Для работы с тонкими проводами и микроэлектронными компонентами используйте припои с содержанием олова около 99%, что обеспечивает низкую температуру плавления и минимальное тепло воздействие на детали.
Обратите внимание на диаметр проволоки припоя – он должен соответствовать размеру пайки. Обычно используют проволоку диаметром 0,3–0,5 мм, чтобы обеспечить точную подачу и контроль потока припоя.
Выбирайте припои с флюсом в составе или добавляйте флюс отдельно. Он предотвращает окисление поверхности и улучшает растекание припоя по тонким проводам, что важно для надежных контактов.
Предпочтительно тестировать припои на образцах с аналогичной толщиной и материалом, чтобы понять, как он ведет себя при нагреве и в процессе пайки.
Используйте припои с низкотемпературными свойствами, например, с содержанием олова и меди или кадмия, чтобы снизить риск повреждения компонентов из-за чрезмерного нагрева.
Обратите внимание на спецификации производителя – тонкий слой припоя должен обеспечивать равномерное покрытие без образования пустот и пробелов, что важно при сборке мелких цепей.
Выбор припоя для многослойных плат и больших соединений
Для многослойных плат и крупномерных соединений лучше использовать припои с температурой плавления в диапазоне 230–250°C, что обеспечивает надежное соединение без чрезмерного нагрева соседних слоев. Особенно подходит припой на основе олова и свинца, либо его безсвинцовые аналоги с высоким содержанием олова, поскольку они создают прочное и стабильное соединение.
Обратите внимание на наличие флюса, который должен быть активным и хорошо растворимым, чтобы обеспечить равномерное распределение припоя и предотвращение окисления. Для крупных соединений предпочтительно использовать припои с повышенной текучестью, что помогает заполнить большие зазоры и обеспечить плотное прилегание компонентов.
Толщина проволоки или пасты должна соответствовать размеру соединения: для плотных многослойных плат выбирайте тонкий припой (от 0,3 мм), чтобы минимизировать риск коротких замыканий и сохранить точность. Для больших контактов допустима более толстая проволока или паста, что ускоряет процесс и повышает стабильность расплавленного припоя.
Выбирая тип припоя, отдавайте предпочтение тем маркам, которые прошли тестирование на электропроводность, долговечность и отсутствие токсичных веществ. Особенно актуально это для плат, предназначенных для промышленного использования, где требования к качеству соединений особенно жесткие.
Определение оптимальной температуры расплавления и режима пайки
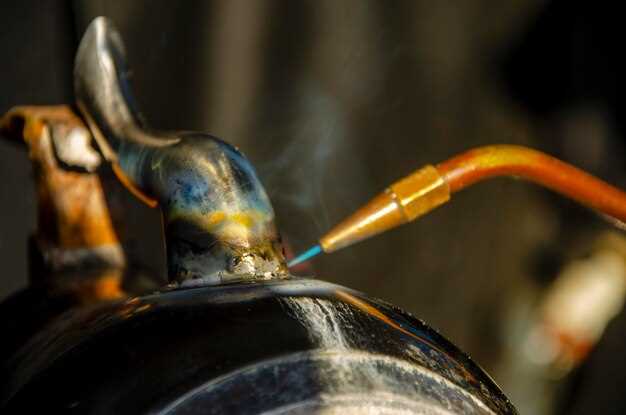
Выберите температуру, находящуюся в диапазоне +220°C до +250°C для большинства жидких припоев с оловом и свинцом, а также с другими легирующими элементами. Для безсвинцовых безпроволочных припоев используйте температуру +240°C – +260°C, чтобы обеспечить полноценное расплавление и хорошее проникновение. Не превышайте +280°C, чтобы избежать повреждения деталей и ухудшения характеристик соединения.
Перед началом работы рекомендуется провести тестовую пайку на небольшом образце. Начинайте с минимальной температуры, достаточной для плавления припоя, и постепенно повышайте ее, пока не достигнете состояния равномерного растекания без пузырей и съеживания. Обратите внимание на показатели припоя: правильная температура позволяет ему полностью расплавиться за 1-3 секунды и удерживать жидкое состояние в течение нескольких секунд.
Следите за режимом нагрева, поддерживая стабильную температуру в течение всего процесса. Для этого используйте паяльник с термостатом или регулируемый источник нагрева. Постоянство температуры предотвращает образование холодных швов и обеспечивает равномерное распределение припоя. Начинайте пайку при температуре чуть выше точки плавления выбранного припоя и избегайте скачков, которые могут привести к дефектам или повреждениям компонентов.
Если пайка многослойных или особенно чувствительных к теплу элементов, уточняйте рекомендации по температуре именно для этих материалов, чтобы снизить риск их деформации или повреждения. Контролируйте температуру по мере необходимости, чтобы обеспечить лучший результат и долговечность соединений.
Советы по совместимости припоя с схемами и материалами
Для достижения надежных соединений выбирайте припои, совместимые с материалами вашей схемы. Например, при работе с медными дорожками используйте оловочно-свинцовые или бессвинцовые припои, которые хорошо прилегают к медной поверхности и обладают высокой стойкостью к механическим и тепловым нагрузкам.
Обратите внимание на присутствие флюса в припое. Для плат с тонкими дорожками рекомендуется использовать припои с активным флюсом, который эффективно очищает поверхность и обеспечивает хорошую адгезию без необходимости отдельного нанесения флюса. Для более чувствительных компонентов, таких как чипы или микросхемы, подбирайте припои с низким содержанием флюса, чтобы не повредить чувствительные элементы.
Учитывайте слой покрытия на плате. Для металлических поверхностей с анодированным или покрытым защитным слоем предпочтительнее использовать припои с высоким содержанием олова и добавками, улучшающими сцепление, например, золота или серебра. Это повысит долговечность соединения и снизит риск коррозии.
Изучайте рекомендации производителя припоя относительно температуры плавления. Для многослойных плат или гибких схем используйте припои с низкой температурой плавления, чтобы избежать повреждения изоляционных материалов или компонентов при пайке.
Планируете ли вы многоразовые пайки или ремонт? В этом случае рассмотрите припои с хорошей текучестью и низким стоянием капель, что обеспечит качественное соединение без лишних усилий и минимизирует риск повреждения компонентов при повторных нагревах.
Несмотря на широту выбора, придерживайтесь рекомендаций по совместимости, чтобы повысить качество пайки и уменьшить число брака. Грамотное подбора припоя под конкретные материалы и схемные особенности значительно улучшит устойчивость и долговечность ваших сборок.
Инструменты и дополнительные материалы для использования жидкого припоя
Для успешной пайки с использованием жидкого припоя потребуется набор точных и качественных инструментов. Первым делом подготовьте паяльник или пенетрируемую паяльную станцию с напаянной жало или сменной насадкой, которая хорошо держит тепло и не окисляется быстро. Температура нагрева должна быть регулируемой, чтобы аккуратно расплавлять припой без повреждения компонентов.
Обязательно используйте радикулю для очистки поверхности – маленький кусочек меди или керамики. Он помогает избавиться от окислов и загрязнений, обеспечивая лучший контакт с металлом. Пинцеты из нержавеющей стали пригодятся для точной фиксации деталей, особенно мелких элементов.
Для нанесения жидкого припоя применяйте флюсовую кисть или шприц. Флюс помогает улучшить адгезию, снижая риск появления мостиков и непроваров. Убедитесь, что используемые материалы совместимы с жидким припоем и предназначены для электронных изделий.
Дополнительные материалы включают тканевые или силиконовые салфетки для удаления излишков припоя и чистки рабочей зоны. Они должны быть мягкими и не царапать поверхности. Также полезны сопла или форсунки для направления потока припоя и точного его нанесения.
Для контроля температуры и точного определения качества пайки используйте мультиметр с функцией измерения температуры. Это поможет избегать перегрева компонентов и обеспечить стабильное качество соединений.
Обеспечьте хорошую вентиляцию рабочей зоны или используйте пылесосы для удаления паров, чтобы снизить воздействие паров флюса и дымных продуктов. Продуманное оснащение и правильный подбор инструментов позволяют повысить эффективность и безопасность при работе с жидким припоем.