Если требуется выполнить точные раскрои металла, рекомендуется остановить выбор на модели MetalMaster. Этот станок сочетает в себе прочность конструкции и высокую стабильность работы, что делает его незаменимым в условиях интенсивного производства.
Предназначенный для профессиональных мастеров и предприятий, MetalMaster обеспечивает аккуратность резки благодаря продвинутой системе натяжения полотна и жесткой раме, поглощающей вибрации. Датчики и электромеханические настройки позволяют регулировать параметры без потери точности, что ускоряет рабочий цикл и снижает риск ошибок.
Особое внимание уделяется долговечности деталей и простоте обслуживания. Использование высококачественных материалов и продуманная конструкция минимизируют износ, а возможность быстрой замены расходных элементов позволяет снизить время простоя. Металлические компоненты станка проходят дополнительные проверки на прочность, что подтверждает его надежность в условиях сложных нагрузок. Эти характеристики делают MetalMaster отличным помощником, повышающим эффективность работы и гарантирует качественный результат при каждом использовании.
Технические возможности и конструктивные особенности MetalMaster
Рекомендуется обратить внимание на высокоточный винтовой механизм перемещения рамы, который обеспечивает точное и стабильное позиционирование материала. Такой подход позволяет выполнять сложные пропилы с минимальной погрешностью, что особенно важно при работе с тонкой или дорогостоящей сталью.
Встроенный двигатель мощностью 2,2 кВт обладает повышенной отдачей и сохраняя плавность работы, что снижает износ комплектующих и увеличивает срок службы станка. Технология охлаждения двигателя с использованием водяного охлаждения снижает риск перегрева при длительных серийных резах, повышая надежность и производительность.
Плавное регулирование скорости пильного полотна – скорость варьируется в диапазоне от 80 до 4000 оборотов в минуту – помогает адаптировать параметры под различные типы материала. Такой режим обеспечивает оптимальное качество реза и уменьшает нагрузку на режущие элементы.
Конструкция каркаса MetalMaster предусматривает использование закаленной стали и литых элементов для повышения жесткости и устойчивости к вибрациям. В результате обеспечивается стабильность ножа во время работы и снижается риск смещения в ходе реза.
Автоматическая система натяжения полотна делает настройку быстрее и точнее, исключая ошибочные подтяжки, которые могут привести к повреждению полотна или ухудшению качества пропила. Это значительно повышает эксплуатационный комфорт и уменьшает время на подготовительные процедуры.
Важной особенностью является наличие автоматической системы смазки, которая постоянно наносит масло на важнейшие узлы станка, обеспечивая их более длительный ресурс и уменьшение затрат на обслуживание. Такой подход способствует стабильной работе даже при интенсивной эксплуатации.
Типы и размеры ленточных полотен, поддерживаемых станком
Рекомендуется подбирать ленточные полотна длиной от 2000 до 4000 мм в зависимости от модели станка и вида обработки. В основном, станок MetalMaster поддерживает полотна шириной от 10 до 30 мм, что позволяет выполнять как точные тонкие пропилы, так и тяжелые распилы толстых материалов.
Для различных задач выбирают следующие типы полотен:
- Промышленные полотна: 20-30 мм шириной и длиной 3000-4000 мм, предназначены для мелкосерийного и крупносерийного производства. Обеспечивают высокую жесткость и устойчивость к износу.
- Общие полотна: 15-25 мм шириной, длиной 2500-3500 мм, подходят для универсальных работ и позволяют резать широкий спектр материалов.
- Тонкие полотна: 10-15 мм шириной и длиной 2000-3000 мм, предназначены для точных распилов и обработки деликатных материалов, например, тонкой фанеры или пластика.
Выбор длины и ширины зависит от объема задач и вида материалов. Важно учитывать, что более длинное полотно позволяет распиливать более крупные заготовки, а узкое – обеспечивает более аккуратные и узкие пропилы.
Обеспечивается совместимость полотен с большинством моделей станков MetalMaster, при этом рекомендуется заранее уточнить максимально допустимую длину и ширину в технической документации или у производителя. Также следует учитывать особенности крепления полотен: большинство станков используют систему натяжения и фиксации через специальные колеса или пружинные зажимы, что позволяет легко менять полотна по мере необходимости.
При выборе полотен обращайте внимание на тип зубьев: для резки металлов используют полотна с твердосплавными зубьями, для дерева – с острыми зубцами, для пластика – с оптимизированной геометрией для минимизации повреждений. Поддерживаемые размеры и типы создают широкие возможности для выполнения любых профессиональных задач с использованием станка MetalMaster.
Механизмы натяжения и замены полотен
Для обеспечения стабильной работы Ленточнопильного станка MetalMaster регулярно проверяйте натяжение полотен. Используйте встроенную регулировочную систему, которая позволяет легко и точно натянуть полотно без необходимости использования дополнительных инструментов.
Чтобы заменить полотно, сначала отключите станок от электропитания и освободите систему натяжения. Отрегулируйте механизм так, чтобы снятие было максимально простым и безопасным. После этого аккуратно снимите старое полотно, избегая рывков, чтобы не повредить шкивы или направляющие.
При установке нового полотна поместите его на шкивы так, чтобы оно ровно легло и не скручивалось. Обратите внимание на правильное направление вращения и маркировку, если она есть. Используйте руководства по натяжению, чтобы подтянуть полотно до нужного уровня, избегая излишней натяжки, которая может привести к скорости износа или повреждению.
После фиксации полотен проверьте их натяжение, слегка нажав на среднюю часть. Полотно должно пружинить и не провисать. Выполните пробный запуск станка и убедитесь, что полотно движется плавно и без вибрации.
Для регулярных проверок натяжения используйте встроенную шкалу или индикатор натяжения, которая значительно упрощает настройку и повышает точность. В случае обнаружения чрезмерного ослабления или ос натяжки повторите процесс, чтобы избежать сбоев во время работы.
Регулировки угла наклона и позиции пильного полотна
Для точной работы нужно сначала зафиксировать угол наклона пильного полотна с помощью регулировочного винта или рычага, предусмотренного конструкцией станка. Ось наклона обычно маркирована градусной шкалой – выбирайте нужный угол и плотно фиксируйте настройку.
Перед изменением угла убедитесь, что пильное полотно отключено и остыло. После достижения необходимого угла проверьте его жесткость, закрепив фиксирующие болты или гайки в нескольких точках, чтобы избежать провисания или смещения во время реза.
Положение пильного полотна по вертикали регулируется посредством специального винта или шпильки. Аккуратно поднимайте или опускайте полотно, наблюдая за точностью по шкале или делению, если оно есть. Финальная фиксация обязательна: это обеспечит стабильность и точность среза.
Для изменения горизонтального положения используйте регулирующую стойку или смещающие гайки, чтобы выровнять полотно по отношению к матрице или линии реза. Этот шаг важен для сложных раскроев и точной подгонки деталей.
После всех настроек проверяйте стабильность фиксации – шаткое или плохо закрепленное полотно способно привести к ошибкам и аварийным ситуациям. Лучше всего выполнить тестовый рез по небольшому куску материала, убедившись в правильности настройк и отсутствии люфтов.
Обратите внимание на маркировку и шкалы станка – они помогают быстро вернуть угол и позицию после перенастройки. Регулярная проверка и корректировка позволяют сохранить точность и избежать излишних ошибок при работе с металлом.
Типы приводных систем и их преимущества
Рекомендуется использовать ременные приводы для легких задач и низких нагрузок, поскольку они обеспечивают плавный запуск, минимальный уровень вибрации и простоту обслуживания. В случае необходимости точного регулирования скорости или высокой мощности, подходит ременно-шкивная система с вариатором, которая позволяет легко менять параметры работы без дополнительных компонентов.
Цепные приводные системы идеально подходят для обработки твердых материалов и частого использования, потому что они отличаются высокой прочностью и долговечностью. Они способен выдерживать значительные вращающие моменты, что обеспечивает стабильную работу даже при повышенных нагрузках.
Гипоидные передачи предоставляют преимущество в компактности и эффективной передаче энергии, при этом уменьшая уровень КПД по сравнению с ременными системами. Они хорошо зарекомендуют себя в стационарных условиях, где важна экономия пространства и надёжность.
Гибридные системы объединяют преимущества нескольких приводных типов, предлагая возможность адаптации к разнообразным задачам и условиям работы. Такой подход позволяет повысить универсальность оборудования и снизить износ отдельных компонентов.
Выбор конкретного типа привода зависит от типа обрабатываемого материала, объемов работы и требований к точности. Правильное решение повысит стабильность работы станка и продлит его срок службы, обеспечивая уверенность в выполнении задач любой сложности.
Материалы, из которых изготовлены основные узлы и компоненты
Рекомендуется использовать сталь высокого качества для изготовления рамы и опорных узлов станка. Такой металл обладает высокой прочностью и стойкостью к износу, что обеспечивает долгий срок службы оборудования. В частности, предпочтительна конструкционная углеродистая сталь с добавками хрома и никеля для повышения коррозионной стойкости и ударной вязкости.
Рабочие направляющие и ролики лучше выполнять из закаленной стальной бронзы или пластиковых композитов с добавками армирующих тканей. Это способствует уменьшению трения, снижает износ и обеспечивает плавное движение ленточной пилы. Иногда применяют алюминиевые сплавы для элементов, требующих меньшего веса без потери прочности.
Шкивы и натяжные ролики изготавливают из износостойкой резины или полиуретана с металлической сердцевиной. Такой материал сочетает износостойкость и амортизацию, позволяющую добиться стабильной работы и минимальных вибраций.
Механические детали, связанные с передачей крутящего момента, часто делают из лёгких сплавов алюминия или магния. Они позволяют снизить общий вес конструкции и ускоряют реакции механизма, без ущерба надежности.
| Компонент | Материал | Обоснование выбора |
|---|---|---|
| Рама станка | Углеродистая сталь | Высокая прочность, устойчивость к деформациям, хорошая коррозионная стойкость |
| Направляющие и ролики | Закаленная сталь или бронза/пластик | Меньшее трение, износостойкость, плавность хода |
| Шкивы и натяжные ролики | Резина или полиуретан с металлической сердцевиной | Амортизация, износостойкость, стабильность работы |
| Механические части передачи | Алюминиевые или магниевые сплавы | Лёгкость, быстрота реагирования механизма, уменьшение веса |
Интеграция систем охлаждения и смазки
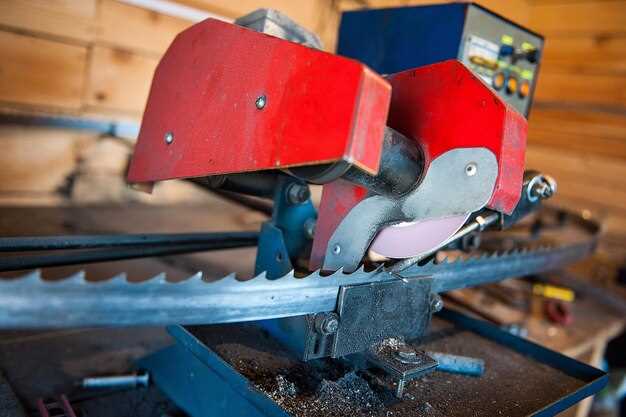
Обеспечьте стабильную работу ленточнопильного станка MetalMaster, правильно настроив системы охлаждения и смазки. Используйте автоматические насосы с регулируемой подачей, чтобы подавать охлаждающую жидкость и смазку равномерно и по мере необходимости. Для этого рекомендуется встроить датчики температуры, которые позволяют автоматически регулировать поток в зависимости от нагрузки и температуры резца.
Выбирайте охлаждающие жидкости с высокой теплоотводящей способностью и низким уровнем загрязнения. Следите за уровнем и состоянием жидкости, регулярно очищая баки и заменяя расходные материалы, чтобы исключить застой и накопление загрязнений. Предпочтительнее использовать систему с отдельными линиями для охлаждения и смазки, что снижает риск смешивания и обеспечивает более точное распределение.
Поместите фильтры и регулирующие клапаны в цепь подачи, чтобы контролировать качество и объем подаваемой жидкости. Для деликатных поверхностей или особых условий эксплуатации применяйте системы с автоматической очисткой и настройками по режимам работы. В процессе внедрения системы старайтесь обеспечить ее интеграцию с системой управления станка для автоматизации процессов охлаждения и смазки, что повысит общую стабильность и уменьшит износ деталей.
Регулярный мониторинг рабочих параметров и своевременное обслуживание систем охлаждения и смазки гарантируют точность резки и долговечность инструмента. Организуйте плановые проверки для выявления возможных протечек, загрязнений или изнашивания компонентов. Так вы добьетесь максимальной производительности и надежности техники на долгие годы работы.
Практические аспекты работы с MetalMaster для достижений точных резов
Перед началом резки убедитесь, что пильный диск правильно установлен и затянут, чтобы избежать нежелательных вибраций и обеспечить стабильность работы.
Используйте направляющие и линейки для точной установки заготовки, закрепляя ее надежно, чтобы исключить смещение во время реза.
Проведите предварительный расчет скорости подачи и оборотов диска, ориентируясь на тип материала и толщину. Для металлов средней толщины оптимальные параметры совпадут с рекомендациями производителя.
Регулярно очищайте станок от пыли и металлической стружки, чтобы обеспечить стабильную работу и снизить риск повреждения механики.
Используйте зажимы и фиксаторы для удержания заготовки, особенно при выполнении сложных или длинных резов. Это повышает точность и безопасность работы.
Обратите внимание на натяжение диска: оно должно быть достаточным для предотвращения провисания, но не чрезмерным, чтобы не повредить оборудование.
Для достижения максимально ровных срезов следите за равномерностью подачи заготовки и избегайте резких движений. Постоянство движений гарантирует чистоту и точность реза.
После каждого использования проверяйте состояние режущего диска, степень его износа, и при необходимости заменяйте. Затупление диска существенно ухудшает качество резки и увеличивает нагрузку на станок.
При выполнении сложных или точных резов рекомендуется использовать шаблон или упор, который обеспечит повторяемость и точность геометрии линий.
Оптимизируйте рабочий процесс, порядок действий и настройку, чтобы уменьшить риск ошибок и повысить качество резов при работе с MetalMaster.
Настройка станка для различных типов металлов
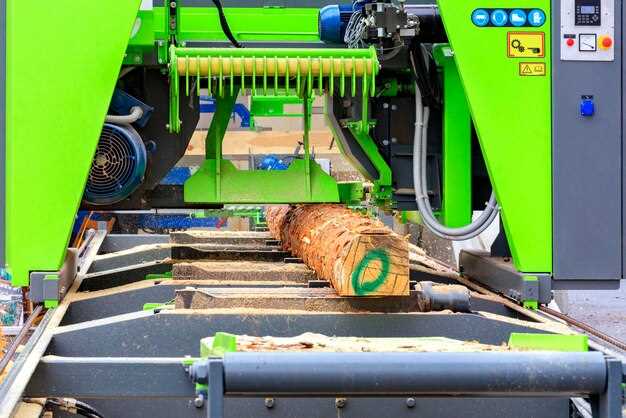
При работе с мягкими металлами, такими как алюминий или бронза, уменьшите давление на пилу и установите более острый режущий инструмент. Скорость подачи должна быть выше, чтобы добиться аккуратного среза без деформации материала.
Для твердых металлов, например, нержавеющей стали или твердой латуні, увеличьте задержку подачи и уменьшите скорость вращения пилы. Используйте режущие диски с более твердой крошкой и более толстым профилем, чтобы снизить нагрузку и избежать перегрева.
Чтобы перейти с алюминия на сталь, важно правильно откалибровать параметры: установите меньшие скорости подачи и вращения, избегайте чрезмерного давления, чтобы предотвратить износ диска и деформацию металла.
| Тип металла | Рекомендуемая скорость вращения | Параметры подачи | Дополнительные советы |
|---|---|---|---|
| Алюминий, бронза | 4000-6000 об/мин | легкая, быстрый ход | используйте острые диски, избегайте чрезмерного давления |
| Нержавеющая сталь, твердая латунь | 1500-2500 об/мин | медленная, аккуратная подача | используйте охлаждающую жидкость, избегайте вибрации |
| Мягкие металлы (медь, цинк) | 2500-4000 об/мин | средняя скорость | следите за острым состоянием диска, чтобы получить чистый срез |
Использование шаблонов и направляющих для повторяемых резов
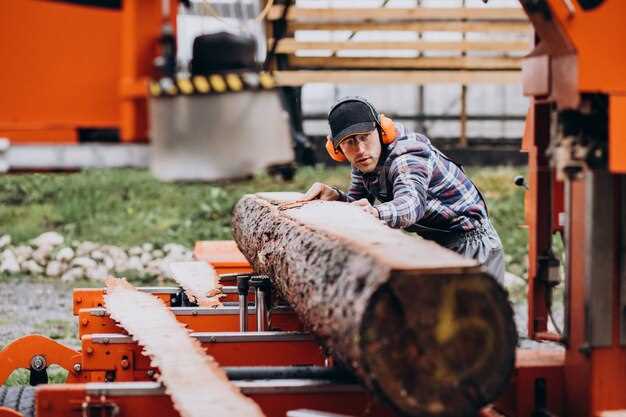
Для создания точных повторных резов используйте шаблоны и направляющие. Их закрепите на рабочей поверхности станка с помощью зажимов или клемм, чтобы обеспечить стабильность при каждом проходе. Перед началом работы отметьте точки на шаблоне, чтобы избежать ошибок и повысить точность резки.
Для изготовления шаблонов применяйте прочные материалы, такие как фанера или алюминий, которые сохранят форму даже при многократных использовании. Сделайте шаблон с учетом толщины пильного полотна, чтобы срез совпадал с необходимыми размерами.
| Шаг | Детали | Рекомендуемый материал |
|---|---|---|
| 1 | Создайте копию шаблона для каждого типа реза | Фанера или алюминий |
| 2 | Закрепите шаблон на заготовке | Зажимы или клеммы |
| 3 | Настройте пильное полотно, исходя из толщины | — |
| 4 | Проведите рез, следя за совпадением линии с шаблоном | — |
Используйте направляющие для зарезки прямых линий. Они позволяют вести станок ровно по краю заготовки, повышая качество обработки. Периодически проверяйте фиксацию направляющих и состояние пильного полотна – это поможет избежать смещений и погрешностей.
Техники безошибочного позиционирования и фиксации заготовки
Перед началом распила убедитесь, что заготовка надежно зафиксирована с помощью зажимов или тисков, избегайте слабых или скользких фиксаций. Проверьте, что рабочий стол и направляющие имеют чистую поверхность без повреждений или загрязнений, чтобы избежать бокового смещения детали.
Используйте мерительные инструменты, такие как штангенцитры или линейки, чтобы точно установить требуемые размеры и углы реза. Отметки для резки делайте с помощью тонкого маркера или карандаша, избегая толстых линий, которые могут сместить позицию заготовки.
Перед началом работы зафиксируйте заготовку на платформе так, чтобы линия реза совпадала с метками. При помощи винтовых или рычажных зажимов равномерно натягивайте фиксацию, при этом избегая чрезмерного давления, чтобы не деформировать материал.
Для точного углового распила используйте приспособления, поддерживающие заготовку под нужным углом. После установки проверьте позицию, совершив контрольный пропил, и при необходимости скорректируйте положение заготовки, не отпуская фиксацию.
Обратите внимание на возможность смещения заготовки в процессе работы – регулярно контролируйте ее положение, особенно при выполнении длинных или сложных резов. Используйте вспомогательные направляющие или шаблоны, чтобы обеспечить повторяемость и точность в серийных операциях.
Меры по повышению безопасности при эксплуатации
Перед началом работы всегда отключайте станок от электросети и убедитесь, что все элементы защитных устройств установлены и исправно функционируют.
Используйте защитные очки и перчатки, чтобы избежать травм глаз и рук от летящих масел, стружки или острых кромок материалов.
Регулярно проверяйте состояние натяжения и затяжки ленточной пилы, чтобы исключить появление дефектов, которые могут привести к внезапному разрыву полотна.
Обеспечьте правильную натяжку ленточной пилы и настройку направляющих, избегая чрезмерных нагрузок, которые могут снизить безопасность и точность реза.
Всегда держите руки подальше от движущихся частей и не размещайте инструменты или материалы в непосредственной близости с рабочим полотном.
Очищайте рабочую зону после каждого использования, устраняя накопившуюся пыль и стружку, которые могут стать причиной скольжения или возгорания.
Обучайте персонал правильной технике эксплуатации и важности соблюдения правил безопасности, чтобы снизить риск ошибок и травм.
При необходимости используйте специальные приспособления и фиксирующие устройства, чтобы обеспечить стабильное удержание деталей и избежать случайных выбросов или зажима.
Обслуживание и регулярная калибровка для стабилизации результатов
Планируйте проверку точности станка каждые 50 часов работы или раз в месяц, чтобы выявить смещения и вовремя устранить их.
Регулярно очищайте направляющие и ролики от пыли и металлической стружки. Используйте мягкую ткань и соответствующее масло, чтобы снизить трение и предотвратить износ.
Калибруйте натяжение ленточной пилы после каждого смены полотна и при заметных отклонениях реза. Для этого проверьте угол наклона полотна относительно подошвы – он должен оставаться в пределах ±0,5 мм перпендикулярно направлению реза.
Обратите внимание на состояние металлических роликов и натяжных систем: осмотрите их и при необходимости выполните регулировку или замену изношенных частей. Это поможет обеспечить равномерное натяжение и предотвращает проседание полотна.
Контролируйте натяжение пилы с помощью индикаторов или контрольных маркеров. Регулярно проверяйте натяжение после смены полотна, чтобы оно не было слишком слабым или чрезмерно натянутым, что может повредить станок или приводить к искажению реза.
Используйте штангенциркуль или специализированные измерительные инструменты для точной настройки угла наклона и положения полотна относительно корпуса. Это обеспечит повторяемость результатов и минимизирует необходимость последующей ручной коррекции.
Записывайте все выполненные процедуры в журнал обслуживания, отмечайте дату, вид работ и результаты контроля. Такой подход поможет отслеживать износ и планировать профилактические меры заранее.
Правильное обслуживание и калибровка позволяют снизить риск поломок и повысить точность реза, что особенно важно при работе с тонкими или сложными материалами. Регулярные проверки станка делают его работу стабильной и предсказуемой, что экономит ваше время и ресурсы.