Выбирая винтовые соединения для различных конструкций, рекомендуется отдавать предпочтение головкам E10, которые сочетают надежность, универсальность и легкость в использовании. Эти винты отлично подходят для сборки электрооборудования, различных механик и даже промышленных устройств, где важно точное натяжение и крепление.
Обратите внимание на конструкцию головки E10: она обеспечивает удобство при монтаже и разборке, особенно в условиях ограниченного пространства. Благодаря специальной форме, исполнитель может быстро захватить и затянуть винт, минимизируя риск повреждения поверхности или деформации шляпки.
Практически все современные стандарты, связанные с винтовыми соединениями, учитывают особенности головки E10. Это позволяет использовать их в автоматизированных сборочных линиях и в ручной работе, где важно сочетание скорости и точности. Важная часть – правильный подбор материалов и ГОСТов, обеспечивающих долговечность и устойчивость к коррозии.
Конструкционные особенности и стандарты головки E10
Головка E10 обладает цилиндрической формой с внутренним шестигранником, диаметр которого составляет 10 мм. Такой размер обеспечивает надежное закрепление в соответствующих винтовых соединениях и устойчивость к перерастанию.
Ключевым стандартом для головки E10 является DIN 912 или ISO 4762, которые регламентируют точность размеров и допуски. Высота головки обычно составляет 4-6 мм, что позволяет удобно накручивать гайки или сопряженные детали с использованием гаечного ключа или торцевого инструмента.
Внутренний шестигранник стандартизирован под размер 6 мм, что обеспечивает совместимость с большинством стандартных инструментов. Такой размер популярен в машиностроении и монтажных работах благодаря своей устойчивости к у drivущего воздействию и высокой точности фиксации.
Материал изготовления – обычно нержавеющая сталь или легированные сплавы, что обеспечивает коррозионную стойкость и длительный срок службы. Некоторые модели имеют покрытие цинком или другими антикоррозийными слоями, повышая эксплуатационные показатели при использовании в агрессивных средах.
Положение по стандартам также регламентирует высоту под heads, что важно для обеспечения равномерного распределения нагрузки и предотвращения деформации соединения.
Обратите внимание на маркировку – специальный код, указывающий особенности материала, покрытия и производителя. Это помогает выбрать оптимальный вариант в зависимости от типа нагрузки, условий эксплуатации и требуемой надежности соединения.
Материалы изготовления и устойчивость к коррозии
Выбирайте винтовые соединения E10 из нержавеющей стали марки 304 или 316, поскольку они показывают высокую стойкость к коррозии в агрессивных средах. Нержавейка 304 подходит для большинства условий эксплуатации, а 316 – для морской или химически активной среды, где риск возникновения ржавчины особенно высок.
Алюминиевые сплавы также используются для изготовления винтов, особенно в случаях, когда вес играет роль. Для повышения антикоррозионных свойств применяют анодирование или покрытие специальными защитными слоями с добавками титаната или цинка. Такие меры значительно увеличивают срок службы при эксплуатации на открытом воздухе или во влажных условиях.
Титановые винты E10 отличаются исключительной стойкостью к коррозии и подходят для экстремальных условий, включая химические производства или морскую промышленность. Их использование позволяет избежать затрат на частую замену и обслуживание соединений.
Обратите внимание на покрытия с цинковым или хромовым слоем, которые используют для повышения устойчивости к влаге и ультрафиолету. Такие покрытия скрывают металл и препятствуют образованию ржавчины, что особенно важно в условиях высокой влажности или постоянного контакта с водой.
Экологический фактор также учитывают при выборе материалов: современные порошковые покрытия и специальные полиэфирные лаки позволяют дополнительно защитить металлические детали от коррозии, сохраняя при этом внешнюю привлекательность.
Типы резьбовых соединений и их диаметры
Выбирайте гайки и болты по конкретным характеристикам резьбы и диаметра, чтобы обеспечить надежное соединение без лишних усилий при установке или демонтаже. Для стандартных вариантов применяйте наиболее распространенные размеры.
Метрическая резьба – самый популярный тип, известная как М-число, например, М6, М8, М10. Диаметры таких соединений варьируются от 3 мм (М3) до 150 мм и более, что позволяет использовать их в различных промышленных и строительных задачах. Обычно диаметр указывается без учета шага резьбы, который также важен при подборе. Например, М8 – это резьба с внешним диаметром 8 мм, а шаг может быть 1,25 мм или 1,6 мм.
Винтовые соединения типа UNF и UNC применяют в американской системе, где диаметры обозначают числами, например, №10 или ¼ дюйма. Такой тип соединений часто встречается в автотехнике и металлообработке. Диаметры тут варьируются от 1/4 дюйма (около 6,35 мм) до 2 дюймов (около 50,8 мм).
Параметры резьбы по международным стандартам ISO и DIN точно определяют диаметр и шаг. Например, резьба M12 имеет диаметр 12 мм и обычно шаг 1,75 мм. Внутренние резьбы для головки E10 подходят для соединений с диаметром от 10 мм (например, M10) и выше.
Крупные соединения используют твердую метрическую резьбу с диаметром от M16 до M36, а иногда и выше, что повышает прочность и устойчивость конструкции. Для мелких деталей отлично подойдет резьба с диаметром от M2 до M6, позволяющая работать с тонкими и сложными элементами.
При выборе резьбы учитывайте требования проекта, нагрузку и материал. В стандартных задачах подойдет диапазон диаметров от 4 мм до 12 мм для популярных винтов и болтов, что обеспечивает универсальность и простоту в эксплуатации. В случае необходимости повышения прочности или особых условий эксплуатации отбирайте диаметр и тип резьбы согласно спецификациям.
Технические требования к прочности и долговечности
Обеспечьте использование винтовых соединений E10, выдерживающих нагрузку не менее 150 Н/м в процессе эксплуатации, чтобы сохранить надежность соединения под динамическими и статическими нагрузками.
Материал винта должен соответствовать классу прочности не ниже 8.8 по ISO, что гарантирует сопротивление механическим повреждениям и коррозии. Рекомендуется применять легированные стали с добавками хрома и молибдена для увеличения износостойкости.
Гайка и резьба должны иметь шероховатость поверхности не выше Ra 0,8 мкм, что снижает вероятность появления микротрещин и повышает долговечность соединения. Следите за равномерностью наклёпа резьбовых витков, чтобы избежать концентрации напряжений.
Обеспечьте антикоррозийную обработку соединений, например, покрытиями из цинка или никеля, что увеличит срок службы в сложных условиях эксплуатации.
Для повышения устойчивости соединения к вибрациям используйте фиксирующие элементы, такие как шайбы или стопорные кольца, а также периодически проверяйте затяжку для предотвращения ослабления. Поддерживать нормативные показатели крутящего момента, указанные в технической документации, крайне важно для предотвращения чрезмерного нагрева и деформации элементов.
Рекомендуемый диапазон температур при эксплуатации составляет от -40°C до +80°C; превышение этих значений может привести к изменению механических свойств материалов и снижению прочности соединения.
Классы точности и допуски на размеры
Для винтовых соединений с головкой E10 важно правильно учитывать классы точности и допуски на размеры. Класс точности определяет уровень совместимости деталей и стабильность соединения. Обычно используются классы 6g, 6H, 8g и 8H, где цифры указывают на допуски, а буквы – характер допусков по Международной системе ISO. Например, для внутренней резьбы чаще применяют класс 6H, который обеспечивает хорошую посадку без чрезмерного люфта. Внешняя резьба чаще соответствует классу 6g.
Обратите внимание, что допуски на размеры для резьбы включают предельные значения, определяющие минимальное и максимальное отклонение от номинальной величины. Для винтового соединения E10 с гарантированными характеристиками подбирайте резьбу с допусками, соответствующими требованиям вашего проекта. К примеру, стандартное значение допусков для класса 6g составляет ±0,130 мм по международной системе. Для обеспечения точных соединений выбирайте резьбу с допусками, не превышающими эти рамки.
При проектировании узлов необходимо учитывать ТИП допуска, который может быть грубым или тонким. Грубые допуски подходят для менее точных, быстрозажимных соединений, в то время как тонкие – для механизмов, требующих высокой точности и минимальных зазоров. Для главных резьб в системах E10 обычно используют комбинацию класса 6H/6g в зависимости от назначения соединения и условий эксплуатации.
Не забывайте использовать спецификации, проводимые международными стандартами, и сверяйте допуски с актуальной документацией производителей. Правильный подбор классов точности и допусков гарантирует надежность соединения, уменьшает риск износа и обеспечивает долгий срок службы винтовых узлов.
Практическое применение и монтаж винтовых соединений с головкой E10
Перед началом монтажа убедитесь, что инструмент подходит под размер головки E10, это обеспечит надежное захватывание и минимизирует риск повреждений на поверхности винта.
При закреплении деталей закрепляйте винты вручную сначала с помощью отвертки или ключа, чтобы избежать перекручивания и обеспечить правильное вкручивание. После этого используйте электроинструмент с регулируемой силой затяжки, чтобы довести соединение до оптимального затяжения.
Для предотвращения повреждений поверхности используйте ограничитель крутящего момента, если он имеется, или контролируйте силу рукояти, чтобы не перетянуть винты, что может привести к дефектам или поломкам. В случае необходимости используйте смазку или фиксацию резьбы для повышения прочности соединения и защиты от коррозии.
При монтаже аккуратно фиксируйте изделия, избегая перекосов и деформаций. Для этого лучше предварительно просверлить отверстия, соответствующие диаметру винта, и обеспечить их равномерную глубину. Убедитесь, что все элементы соединены плотно и плоскости находятся в правильной оси, чтобы избежать смещений и шума при эксплуатации.
Регулярно проверяйте затяжку винтов после определенного периода эксплуатации, особенно в случаях, когда соединения подвергаются вибрациям или механическим нагрузкам. Такой подход обеспечит долговечность и стабильность конструкции.
Выбор подходящего инструмента для закручивания
Используйте отвертку с подходящим штекером E10, который точно соответствует размеру головки. Неправильный размер увеличит риск повреждения винта или головки. Для работы с несколькими винтами рекомендуется применять электрическую отвертку с регулируемой скоростью и отсеком для смены насадок. Благодаря такому инструменту, закручивание пройдет быстрее и точнее, без излишних усилий. В случаях, когда требуется высокая точность, предпочтительнее использовать ручной крестовой или плоский отвертки с магнитным держателем, что поможет удерживать винт без смещения. Важно выбрать инструмент с рукояткой, обеспечивающей надежный хват, чтобы избежать скольжения. При работе в ограниченных пространствах удобно применять удлинители или угловые насадки, позволяющие добраться до труднодоступных мест. Для профессиональных целей стоит подобрать инструмент с бесключевым механизмом смены насадок и возможностью регулировки момента закручивания. Такой подход уменьшит риск переразвинчивания или повреждения резьбы. Общие рекомендации – избегать использования неподходящих или изношенных инструментов, поскольку это замедляет работу и ухудшает качество соединения. Правильно подобранный инструмент снижает утомление и делает весь процесс комфортным и безопасным.
Особенности начальной затяжки и контроль затяжки
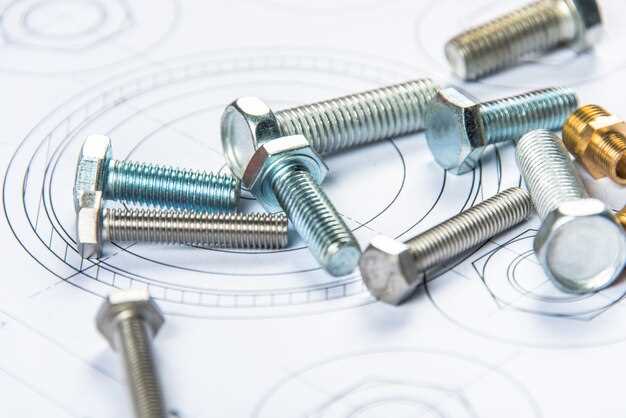
Для правильной начальной затяжки винтов с головкой E10 используйте момент затяжки, заданный производителем, обычно в диапазоне 10-20 Нм. Начинайте затяжку с равномерного закрепления всех соединений, чередуя винты по диагонали, чтобы избежать перекоса. После первичной затяжки проверьте шаги, постепенно увеличивая усилие, чтобы достичь финального значения, избегая чрезмерного давления, которое может повредить резьбу.
Обеспечьте использование динамометрического ключа для контроля затяжки – так вы получите точное значение и исключите риск недотяжки или перетяжки, что критично при работе с головками E10. Постоянно следите за состоянием инструмента, особенно если работаете с большим количеством соединений.
При окончательной проверке затяжки рекомендуется повторить процедуру, чтобы убедиться, что все винты закреплены одинаково. Такой подход повышает безопасность и долговечность соединений, особенно при эксплуатации оборудования с высокими нагрузками.
| Шаг | Действие | Рекомендуемый момент затяжки, Нм |
|---|---|---|
| Первичная затяжка | Равномерно закручивайте все винты по диагонали | 10-12 |
| Финальная затяжка | Постепенно увеличивайте усилие, следя за показаниями динамометра | 15-20 |
| Контроль | Повторите затяжку для уверенности, что все винты закреплены одинаково | — |
Типичные ошибки при установке и способы их избегания
Не затягивайте винты слишком сильно, так как это может деформировать резьбу и снизитьпрочность соединения. Используйте ключ на E10 и следите за моментом затяжки, указанным производителем.
Не забывайте проверять состояние резьбы на соединениях перед установкой. Поврежденные или загрязненные резьбовые поверхности снижают надежность соединения и увеличивают риск развинчивания.
Избегайте использования неподходящих инструментов или неподходящих усилий при закреплении винтов. Использование неправильного ключа или чрезмерное давление могут привести к повреждению головки, что затруднит последующий сервис или замену.
Следите за правильной последовательностью затяжки винтов, чтобы обеспечить равномерное распределение нагрузки и избежать перекоса соединения. Обычно рекомендуется затягивать поочередно через равные промежутки.
Не пренебрегайте использованием смазки для резьбы, если она предусмотрена инструкцией. Смазка снижает трение, облегчая фиксацию и предотвращая заедание винтов при повторных соединениях.
Регулярно проверяйте натяжение винтов во время эксплуатации, особенно в условиях высоких вибраций или перепадов температуры. Это поможет своевременно выявить и устранить неполадки.
Не закрывайте глаза на рекомендации производителя по температурному режиму и диапазону нагрузки при установке и эксплуатации. Игнорирование этих данных может привести к преждевременному износу соединений.
Рекомендации по эксплуатации и обслуживанию соединений
Проверяйте зазоры и затяжку винтовых соединений E10 каждые три месяца, чтобы избежать ослабления крепежа и возможных повреждений. Используйте калиброванный ключ для регулировки затяжки, следя за рекомендуемым моментом, указанным в технической документации.
Очистите соединения от пыли и грязи перед каждым обслуживанием, чтобы избежать попадания грязевых частиц в резьбу. Для этого используйте мягкую щетку или безворсовую ткань. Не применяйте агрессивные растворители, чтобы не повредить антикоррозийное покрытие.
Обрабатывайте резьбу специальными смазками или антикоррозийными средствами, которые не ухудшают фиксацию и обеспечивают защиту от коррозии и износа. Перед нанесением убедитесь, что поверхность сухая и чистая.
При обнаружении повреждений резьбы или деформации винта замените его немедленно, чтобы предотвратить ухудшение состояния соединения. Не используйте материалы или инструменты неподходящего размера, которые могут повредить крепеж.
Контролируйте наличие коррозии или трещин на головке и винте. Во время технического осмотра обращайте внимание на признаки усталости металла и заменяйте поврежденные детали в кратчайшие сроки.
Запишите дату последнего обслуживания и затяжки, чтобы планировать регулярные проверки. Такой подход позволит не допустить неожиданных сбоев и обеспечит безопасную эксплуатацию винтовых соединений в течение всего срока службы.