Выбирайте правильный электрод и используйте его в соответствии с рекомендациями производителя. Для чугуна подойдет сварочный полуавтомат с проволокой, содержащей легирующие добавки, такие как феррит или никель, которые улучшают качество шва. Перед началом сварки проверьте состояние оборудования, убедитесь в чистоте поверхности металла и подготовьте рабочую зону, чтобы предотвратить загрязнения.
Проучите особенности чугуна, чтобы понять, как он реагирует на термические нагрузки. Структура этого металла склонна к растрескиванию при неправильном нагреве или охлаждении. Для качественного соединения рекомендуется использовать предварительный прогрев и постепенную охладку. Также важно соблюдать параметры сварочного тока и скорости подачи проволоки, чтобы добиться прочного и однородного шва.
Обращайте внимание на способы защиты шва – хорошее газовое покрытие позволяет снизить риск появления пор и трещин. Если требуется выполнить сложное соединение, применяйте дополнительные элементы для закрепления и стабилизации материала. Техника сварки должна быть аккуратной и последовательной, чтобы металлы равномерно прогревались и остывали без напряжений и дефектов.
Технология сварки чугуна полуавтоматом: практические нюансы и подготовка
Перед началом сварочных работ убедитесь, что поверхность чугуна очищена от ржавчины, масла и грязи. Используйте металлическую щетку или металлическую скребку, чтобы обеспечить максимально чистое соединение.
Подготовьте заготовки, закрепляя их жестко в тисках или на настольной раме, чтобы избежать деформаций и смещений во время сварки. Контроль за правильным позиционированием играет ключевую роль при создании прочных швов.
Выберите подходящий электрод или проволоку для полуавтоматической сварки чугуна. Обычно используют присадочные материалы с высоким содержанием никеля, поскольку они хорошо связываются с серым и ковким чугуном, повышая прочность соединения.
Для успешного выполнения сварки важно правильно настроить параметры сварочного полуавтомата: подавайте достаточную подачу проволоки, установите оптимальный ток и напряжение в соответствии с толщиной материала и типом присадочного материала. Конкретные параметры стоит подбирать с учетом индивидуальных особенностей работы и оборудования.
Перед началом сварки произведите контрольное соединение на небольших кусках, чтобы проверить качество растекания и красноречиво оценить возможные дефекты. Это поможет скорректировать параметры и избежать брака на основном изделии.
Рекомендуется использовать технологию с короткими дугами и аккуратно перемещать сварочную горелку для равномерного нанесения шва. Не допускайте сильных движений и излишнего нагрева, чтобы не привести к растрескиванию чугуна или деформации поверхности.
Планируйте работу так, чтобы поверхность, после сварки, осталась чистой и ровной, а шов – плотным. После завершения сварки дайте шву остыть медленно, избегая резкого охлаждения, что избегает появления трещин и увеличивает долговечность соединения.
Выбор подходящего типа полуавтоматической сварки для чугуна
Для сварки чугуна лучше всего подойдут полуавтоматы с функцией подачи специальных электродов или проволоки, способных выдерживать высокие температуры и создавать прочное соединение.
Обратите внимание на аппараты с возможностью регулировки подачи тока и скорости проволоки, чтобы подобрать оптимальные параметры для конкретного типа чугуна и характера шва.
Рекомендуется использовать полуавтоматы, совместимые со специальными чугунными электродами или бронзовой проволокой, которые обеспечивают хорошее прилипание и минимальную трещиноватость.
Важно учитывать мощность аппарата: для толстых деталей выбирайте модели с минимальной мощностью 150 А, чтобы обеспечить стабильную дугу и качественный расплав.
Если планируете часто выполнять сварочные работы с чугуном, отдавайте предпочтение моделям с функцией постоянного тока (DC), поскольку такие автоматы создают более стабильную дугу и снижают риск возникновения дефектов.
Выбор конкретного типа полуавтоматической сварки зависит и от условий работы: для работы в мастерских лучше подходят портативные, легко переносимые аппараты, а для больших проектов – стационарные системы с более высокой мощностью.
Подготовка поверхности и заготовок: ключевые этапы работы
Очистите заготовки от ржавчины, окалин и загрязнений с помощью металлической щетки или шлифовальной машины. Не допускайте наличия масляных или смазочных остатков, так как они ухудшают качество сварного шва.
Обезжирьте поверхности специальными растворителями или уайт-спиритом перед началом работы. Это повысит адгезию сварочного материала к основному металлу.
Проверьте геометрию соединяемых частей, убедившись в точности сопряжения и отсутствии деформаций. При необходимости восстановите форму заготовок в случае повреждений или деформаций.
Обратите внимание на толщину листов и деталей: одинаковая толщина снижает риск появления трещин, а зазоры между элементами не должны превышать 1-2 мм для равномерного расплавления.
Перед сваркой зафиксируйте заготовки с помощью зажимов, чтобы избежать смещения и добиться точной стыковки. В случае особо больших или тяжелых элементов применяйте дополнительные приспособления или подмости.
Проведите предварительный контроль и при необходимости выполните примерное соединение деталей, чтобы убедиться в правильности установки. Это позволит избежать ошибок после начала процесса сварки.
Правильный подбор сварочной проволоки и газа для чугуна
Выбирайте проволоку диаметром 1,0–1,2 мм, которая содержит добавки ферромарганца и ферросилиция для улучшения сглаживания шва и повышения прочности соединения. Для чугуна отлично подойдут проволоки типа МНЖ, обеспечивающие хорошую адгезию к металлу и устойчивость к трещинам.
Что касается газа, используйте смесь кислорода и аргумента в пропорции 18-20% кислорода и 80-82% аргумента. Эта смесь способствует стабильной дуге, уменьшает образование дымовых газов и обеспечивает качественную наплавку, особенно при работе полуавтоматическими аппаратами.
| Тип проволоки | Диаметр | Добавки |
|---|---|---|
| МНЖ | 1,0–1,2 мм | Ферромарганец, ферросилиций |
| Обмазочная проволока | 1,0 мм | Углеродистые и легирующие элементы |
Подбор газовой смеси должен соответствовать типу проволоки. Используйте смесь с правильным соотношением кислорода и аргумента, чтобы обеспечить стабильную дугу, минимизировать окалины и добиться плотного соединения. Регулярно контролируйте состав газа и, при необходимости, регулируйте подачу для оптимальных условий сварки.
Настройка сварочного аппарата: параметры для качественного соединения
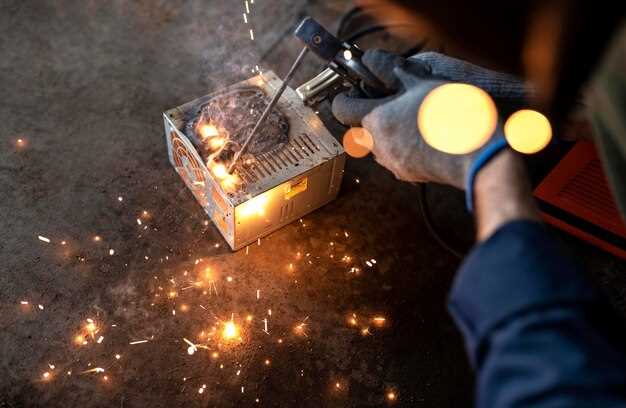
Основой качественной сварки чугуна полуавтоматом становится правильная настройка параметров аппарата. Начинайте с выбора режима сварки, который соответствует типу электродов и условиям работы. Обычно для чугуна используют режим MIG/MAG с добавлением специальных присадочных материалов.
Ток в цепи регулируйте в диапазоне 120–180 А, в зависимости от толщины металла. Тонкие детали требуют меньшего тока, чтобы избежать перегрева и деформации. Для толстых заготовок увеличивайте силу тока, обеспечивая проникновение сварочного шва без зазоров и недоплавов.
Напряжение цепи должно находиться в пределах 16–20 В. Проверьте его перед началом работы, используя мультиметр или встроенную шкалу аппарата. Неправильное напряжение скажется на качестве и устойчивости дуги.
| Параметр | Рекомендуемые значения |
|---|---|
| Ток | 120–180 А |
| Напряжение | 16–20 В |
| Скорость подачи проволоки | 4–8 м/мин |
| Диаметр проволоки | 1,0–1,2 мм для тонких деталей, 1,6 мм для толстых |
Обратите внимание на скорость подачи проволоки: увеличивайте ее для повышения скорости сварки и уменьшайте для тонких или деликатных работ. Не допускайте резких скачков или задержек при подаче, чтобы исключить пористость шва и разрывы капель.
Не забывайте о правильной настройке газовой смеси: для чугуна оптимально использовать смесь из чистого аргона или аргона с добавлением небольшого количества кислородных вставок. Регулируйте подачу газа так, чтобы добиться стабильной дуги и минимизировать загрязнения.
После настройки обязательно проверьте сварочную дугу на тестовой заготовке, контролируя равномерность и отсутствие недоплавов. Каждая деталь требует индивидуальной настройки, в зависимости от толщины, формы и условий работы. Постоянный контроль и корректировка параметров помогут добиться надежного соединения и долговечности сварного шва.
Особенности предварительной разогрева и последующего охлаждения чугуна
Перед сваркой чугуна рекомендуется равномерно разогреть металл до температуры 600-800°C, чтобы снизить внутренние напряжения и обеспечить стабильное соединение. Используйте нагревательные контейнеры или печи, избегая резких изменений температуры, чтобы не вызвать трещины. Разогрев должен проходить постепенно, с увеличением температуры с интервалами в 50-100°C каждые 30-60 минут.
После завершения сварочных работ охлаждение чугунных изделий происходит по специально разработанной схеме. Охлаждение рекомендуется осуществлять в умеренно теплом помещении или при комнатной температуре, избегая быстрого охлаждения на воздухе или в воде. Такой подход предотвращает возникновение внутренних напряжений, которые могут привести к растрескиванию. В случае необходимости ускорить охлаждение, применяют постепенное снижение температуры, позволяя материалу адаптироваться к изменениям.
Не рекомендуется превышать быстрого охлаждения для сварных швов, особенно на тонкостенных деталях, так как это способствует появлению микротрещин и снижению прочности соединения. Такой метод важен для обеспечения равномерного затвердевания и минимизации риска появления дефектов. Практика показывает: правильное чередование нагрева и медленное охлаждение значительно повышает надежность сварных соединений из чугуна.
Методы сварки чугуна полуавтоматом и профилактика дефектов
Используйте постоянный ток с обратной полярностью (DC-обратная полярность) для обеспечения глубокого проплавления и хорошей проникаемости. Такой режим способствует более качественному соединению и уменьшает риск возникновения пор и трещин.
Обеспечьте предварительную очистку поверхности от ржавчины, масла и окалины. Используйте механическую чистку и обезжиривание растворами для повышения сцепляемости металла и предотвращения дефектов.
Применяйте прерывистую или короткую дугу – это позволит контролировать температуру и снизит риск появления трещин, особенно при сварке толстых и старых изделий.
Для повышения надежности соединений с помощью полуавтомата рекомендуется использовать присадочный материал, специально предназначенный для чугуна – например, ферросплавы на основе ферромарганца или ферросиликоμαгнитов. Их добавление улучшает прочность и устойчивость шва к механическим нагрузкам.
Значительную роль играет правильная подготовка заварочного шва: углы, зазоры и геометрия должны соответствовать требованиям для данного типа чугуна. Не допускайте зазоров свыше 0,3 мм, чтобы избежать пор и непроваров.
Контролируйте температуру нагрева заготовки перед сваркой, чтобы снизить внутренние напряжения. После завершения сварки сразу избегайте охлаждения резким охлаждением или воду – постепенное охлаждение помогает снизить риск возникновения трещин и деформаций.
Для профилактики дефектов рекомендуют использовать внешний нагреватель или предусердить местное прогрева, что помогает равномерно распределить тепло и снизить внутренние напряжения.
Проверяйте качество полученных швов визуально и ультразвуковым контролем. В случае выявления пор, расслоения или трещин устраните их до эксплуатации изделий.
Использование легкоплавких электродных материалов для чугуна
Выбирайте электродные материалы, которые плавятся при температуре не выше 1150°C, чтобы снизить риск возникновения дефектов и обеспечить более стабильное соединение. Твердость и химический состав электродов должны быть подобраны с учетом состава чугуна, чтобы минимизировать риск окисления и пористости шва.
Рекомендуется использовать электродные материалы на основе олова, бора или низкотемпературных сплавов, которые обеспечивают хорошее сцепление с чугуном без чрезмерного нагрева металла. Перед началом сварки проверьте состояние электродов и избегайте использования изношенных или загрязненных элементов, поскольку это влияет на качество шва и долговечность соединения.
Для повышения надежности соединения используйте электродные материалы с добавками ферритов или цементов, которые улучшают образование прочной оксидной пленки и способствуют равномерному расплавлению и закреплению металла. В процессе сварки контролируйте температуру электродов, чтобы избежать их перегрева и потери возможностей формирования качественного шва.
Следите за чистотой поверхности чугуна и предварительно удаляйте ржавчину и загрязнения, что способствует лучшему проникновению электродных материалов и помогает добиться однородного соединения. Для достижения оптимальных результатов рекомендуется применять легкоплавкие электродные материалы в сочетании с постоянным контролем за режимами сварки и температурой изделия.
Применение присадочных материалов: типы и способы внедрения
Для сварки чугуна полуавтоматом важно выбрать правильный тип присадочного материала, чтобы обеспечить прочное и долговечное соединение. Обычно используют никелевые или марганцевые присадки, которые хорошо сочетаются с основным материалом и способствуют устранению трещин и микротрещин. Никелевые присадки позволяют получить гибкое соединение, устойчивое к высоким температурам и механическим нагрузкам. Марганцевые материалы повышают твердость шва и улучшают сцепление.
Способы внедрения присадочных материалов включают набор проволоки и/или присадочные стержни, которые подают через горелку во время сварочного процесса. В большинстве случаев используют автоматическую подачу проволоки с регулируемой скоростью, что позволяет добиться равномерного наплавления и плотности шва. Для повышения качества шва можно использовать программы предварительного прогрева и последующей термообработки, особенно при работе с более толстым чугуном.
При выборе способа внедрения обращают внимание на отклонения температуры и скорость подачи присадочного материала. В условиях низких температур рекомендуется подключать механизмы предварительного нагрева метала, чтобы снизить риск возникновения трещин. В случаях, когда требуется максимально аккуратное соединение, используют шов с плавным наращиванием, постепенно увеличивая подачу присадки и контролируя качество каждого слоя.
Обратите внимание, что чистота поверхности и правильная очистка перед сваркой существенно влияют на сцепление. Используют механическую очистку, а иногда – активные растворы для удаления окислов и загрязнений. Такой подход повышает эффективность внедрения присадочного материала и обеспечивает надежность сварного шва.
Техника сварки: порядок выполнения шва и контроль качества
Начинайте сварку с подготовки поверхности – удалите ржавчину, окалины и грязь, чтобы обеспечить качественный контакт металл-электрод. Удерживайте электрод под стабильным углом 15-20 градусов относительно поверхности и следите за равномерностью подачи проволоки. Перед началом сварки создайте короткую пробную секцию, чтобы убедиться в правильности настроек и корректности подачи тока и проволоки.
Последовательное выполнение шва включает в себя чередование нескольких проходов: сначала выполняйте начальный слой для формирования основной прочности, затем повторяйте процесс, стабильно перемещаясь вдоль шва. Обеспечьте равномерную длину и скорость перемещения, избегая перегрева поверхности. Не допускайте образования пор, наплывов и трещин, держите контролируемую температуру в зоне сварки.
Контроль качества шва важно проводить сразу после завершения работы. Визуально осмотрите шов на наличие пропусков, заусенец, искажений и трещин. Используйте разрушительный тест – произведите контроль на разрыв небольшого участка шва, если ситуация допускает. Для неразрушающего контроля применяйте ультразвуковые или визуальные методы, такие как ультразвуковая дефектоскопия или осмотр в светлом зеркале.
Обратите внимание на правильную очистку шва после сварки – удалите окалину и шлаки, чтобы предотвратить коррозию и повысить надежность соединения. Регулярно проверяйте параметры сварочной машины и соблюдайте технологические режимы, чтобы сохранить стабильное качество каждого шва и выявить отклонения на ранней стадии.
Обработка швов и проведение контрольных испытаний для выявления дефектов
После завершения сварочных работ обязательно провести визуальный осмотр швов. Обратите внимание на наличие трещин, пор, включений и переплавленных участков. Для более точной диагностики используйте ультразвуковое или магнитопорошковое тестирование, чтобы выявить внутренние дефекты, недоступные для визуальной проверки. Перед этим тщательно очистите шов от загрязнений и окалины для повышения точности диагностики.
Проведение механических испытаний, таких как растяжение или изгиб, помогает определить прочностные характеристики соединения и выявить скрытые дефекты, влияющие на надежность сварной швы. Перед испытаниями зафиксируйте и маркируйте образцы, чтобы результаты были однозначными.
Используйте рентгеновское или ультразвуковое обследование для проверки сварных швов на структурные несоответствия. Это особенно актуально при сварке тяжелых чугунных конструкций, где внутренние дефекты могут остаться незамеченными при обычной визуальной проверке.
Используйте датчики и оборудование, подходящее для анализа именно чугуна и типа шва. Проведение контроля с помощью профессионального оборудования позволит получить точные данные о прочности и целостности соединения, что служит гарантией долговечности и надежности изделия.
Обработка швов включает их шлифовку и очистку для устранения неровностей, выступов и сварочных дефектов. Хорошо подготовленная поверхность помогает не только улучшить внешний вид, но и повысить эффективность проведения последующих испытаний. Зачастую именно качество обработки влияет на точность выявления скрытых дефектов и долговечность сварного соединения.
Пактируйте результаты контрольных испытаний в специальную документацию, что облегчит анализ и поможет выявить повторяющиеся ошибки в технологии сварки. Такой подход способствует постоянному улучшению производственного процесса и повышению качества сварных соединений из чугуна.
Советы по восстановлению и укреплению сварных соединений из чугуна
Для повышения прочности сварного шва из чугуна используйте предварительную механическую очистку поверхности от окислов, ржавчины и грязи. Это обеспечит лучшее сцепление металлов и снизит риск возникновения дефектов.
Применяйте специальную присадочную проволоку или электрод, предназначенные для сварки чугуна. Обычно используют рутил-или цинково-обмазочные электроды, а также прутки с добавлением легирующих элементов, таких как кобальт или никель, для повышения пластичности и уменьшения трещинообразования.
Перед сваркой разогрейте обе части соединения до температуры около 200-300°C, чтобы снизить внутренние стрессовые напряжения и обеспечить равномерное нагревание. Используйте индукционную или печную нагревательную камеру для этого.
Во время сварки контролируйте температуру и не допускайте резких перепадов. Перед началом работы проверьте правильность настройки сварочного тока и напряжения, чтобы избежать перегрева и разрушения металла.
Постоянно следите за качеством шва, избегайте его перегрева и перекаливания. Используйте попеременное охлаждение или глушение шва, чтобы снизить риск появления трещин.
После завершения сварки охладите соединение постепенно, например, за счет укутывания теплой ватой или кирпичной кладкой. Такой подход минимизирует внутренние напряжения и помогает сохранить целостность шва.
Для дополнительной прочности рекомендуется провести постсварочную термическую обработку – отпуск или медленное охлаждение в печи, что снизит внутренние напряжения и повысит усталостную сопротивляемость соединения.
Регулярно проводите визуальный и ультразвуковой контроль сварных соединений, чтобы выявлять возможные дефекты и своевременно устранять их. Так снижаете вероятность появления трещин и разрушения в эксплуатации.