ПОС 63 выделяется среди припоев благодаря своей высокой надежности и простоте использования. Он отлично подходит для монтажа чувствительных электронных устройств, где качество соединения играет критическую роль. Благодаря низкому содержанию свинца, этот припой отвечает современным требованиям экологической безопасности и минимизирует риски коррозии и трещин.
Для достижения оптимальных результатов важно правильно подготовить поверхность и использовать специализированные инструменты. ПОС 63 обладает хорошей текучестью, что позволяет равномерно расплавляться и создавать прочные, равномерные швы. Это особенно важно при пайке мельчайших компонентов и сложных плат.
Применение припоя ПОС 63 в различных видах электронных устройств
Используйте припой ПОС 63 для монтажа печатных плат в промышленной электронике, потому что он обеспечивает надежное соединение даже при высоких плотностях компонентов и малых контактных площадках. Это особенно актуально при работе с микросхемами и мелкими элементами, где важна точность и устойчивость пайки.
Они используют припой ПОС 63 для сборки бытовых электронных устройств, таких как смарт-устройства, бытовая техника и комплексы автоматизации. Благодаря быстрому плавлению и минимальному образованию шлака он помогает получить чистое соединение без необходимости дополнительных обработок или очистки.
Для производства электроники в авиационной и космической сферах припой ПОС 63 отлично подходит благодаря стабильным характеристикам при высоких температурах и экологичности. Эту разновидность припоя выбирают для сборки приборов, где важна герметичность и устойчивость к возможным механическим нагрузкам.
При монтаже автомобильной электроники применяют ПОС 63, поскольку он легко погружается в сложные технологические цепи и обеспечивает хорошую проводимость между цепями. Также его используют для ремонта и восстановления электрических систем, что сокращает время работы и повышает качество соединений.
Электронные платы для медицинского оборудования получают преимущество от использования ПОС 63, так как этот припой позволяет создавать долговечные и безопасные контакты. Его свойства способствуют минимизации микросоединений и обеспечивают стабильную работу устройств в стерильных условиях.
Пайка на печатных платах различной сложности
При пайке простых прототипов достаточно использовать прецизионный монтаж и паяльник с острым наконечником для точного нанесения припоя. В таких случаях подойдет пос 63, которая обеспечивает хорошую смачиваемость и минимальный риск образования мостиков между компонентами.
Для плат средней сложности рекомендуется применять автоматические или полуавтоматические методы пайки, такие как пайка волной или термопаянные станции. Это ускоряет процесс и повышает стабильность соединений, особенно при большом числе элементов.
На сложных многоуровневых платах с высокой плотностью размещения элементов, лучше использовать пилотные методы, например, стяжную или прессовую пайку, а также припой с высоким контролем потока. В таких случаях припой ПОС 63 помогает обеспечить качественную пайку без дефектов, даже при миниатюрных размерах компонентов.
Для автоматизации пайки сложных плат применяют технологии ионной и через-норм контактной пайки, где важна точная дозировка припоя и контроль температуры. В этом контексте стойкость ПОС 63 к высоким температурам и его хорошая текучесть позволяют достигнуть надежных соединений без разрушения электронных элементов.
Выбор метода зависит от уровня сложности, плотности элементов и требований к долговечности соединений. Главное – обеспечить правильную подготовку поверхности и точный контроль температуры для предотвращения переплавления или недопая.
Использование в микроэлектронике и миниатюрных схемах
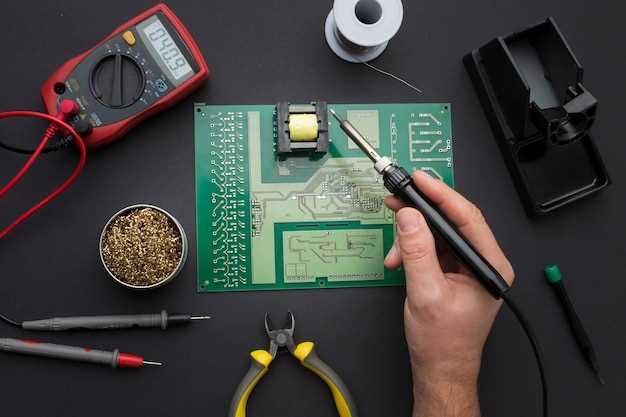
Припой ПОС 63 отлично подходит для сборки миниатюрных электронных устройств благодаря своим низким температурам плавления и высокой надежности соединений. Для монтажа мельчайших компонентов рекомендуют использовать его в сочетании с точечными паяльниками с ультрафиолетовым припоем или роботизированными системами, обеспечивающими точность позиционирования. Такой припой позволяет быстро и аккуратно запаивать компоненты, не вызывая деформаций и избегая коротких замыканий. Особенно эффективно применять его при работе с чипами, микросхемами и мелкими элементами на платах с ограниченным пространством. Важным аспектом остаётся контроль температуры для предотвращения перегрева, что максимально сохраняет целостность чувствительных элементов. Благодаря хорошей текучести и смачиваемости, ПОС 63 способствует формированию гладких, прочных соединений даже в условиях ограниченного доступа. Использование этого припоя упрощает технологический процесс сборки миниатюрных устройств, сокращая время и повышая качество конечной продукции.
Преимущества при ремонте и апгрейде электронных устройств
Использование припоя ПОС 63 значительно ускоряет процесс ремонта, поскольку его текучесть обеспечивает равномерное распределение и надежное соединение компонентов. Это особенно важно при работе с мелкими деталями, где требуется точность и аккуратность.
Благодаря низкому содержанию посторонних примесей и высоким показателям чистоты, этот припой снижает риск возникновения дефектов, таких как короткие замыкания или слабые паяные соединения. В результате устройства работают стабильнее после ремонта или модернизации.
При апгрейде электроники использование ПОС 63 позволяет легко обновлять компоненты, поскольку он хорошо подходит для повторных пайки без разрушения предыдущих соединений. Это снижает время, затрачиваемое на подготовительные работы, и уменьшает вероятность повреждений плат.
Наличие высокого показателя текучести обеспечивает более плотное прилипание припоя к поверхности, что способствует более долговечным и надежным соединениям. Такой эффект особенно ценен при ремонте устройств, подвергающихся механическим нагрузкам.
С точки зрения экономии материалов, припой ПОС 63 помогает добиться качественного результата при использовании меньших объемов припоя, что сокращает расходы и уменьшает количество отходов. Это делает его выгодным решением для мастерских с большим объемом ремонта.
В целом, применение этого припоя упрощает контроль процесса пайки, делает его более предсказуемым и сокращает потребность в дорогостоящом оборудовании. Такой подход помогает держать уровень ремонта и апгрейда на высоком уровне, минимизируя риски ошибок.
Особенности работы с тонкоплёночными контурами
При работе с тонкими пленками важно использовать специальную подготовку поверхности, чтобы обеспечить надежное прилипание припоя. Перед пайкой очистите поверхность от окислов и загрязнений с помощью ацетона или изопропилового спирта.
Обеспечьте точное позиционирование компонентов. Используйте микроинструменты и светодиодное освещение для точной установки элементов без смещения и перекосов, которые могут вызвать короткое замыкание или плохой контакт.
При нанесении припоя держите температуру паяльника стабильно в диапазоне +350°C..+370°C. Это предотвращает чрезмерное расплавление слоя и риск повреждения тонкой пленки. Для контроля температуры применяйте термопару или мультиметр с термодатчиком.
Используйте минимально необходимое количество припоя ПОС 63. Чем тоньше слой, тем быстрее он плавится и заполняет маленькие зазоры. Не допускайте растекания припоя за границы контура – это снизит качество и усложнит последующую пайку или ремонт.
Для равномерного нагрева используйте мягкое движение паяльника по поверхности, избегая длительного удержания на одном месте. Это помогает предотвратить перегрев и деформацию тонких элементов.
Контролируйте наличие и качество соединений сразу после пайки. Используйте лупу или микроскоп для оценки, чтобы убедиться в отсутствии недопая или коротких замыканий. В случае обнаружения дефектов – исправляйте сразу, чтобы избежать сложных ремонтов.
Опирайтесь на опыт работы с методом точечного нагрева и на современные инструменты диагностики. Это ускорит процесс и повысит стабильность результата при пайке тонкоплёночных контуров, снижая риск повреждений и некачественных соединений.
Технические нюансы и практические рекомендации по использованию припоя ПОС 63
Перед началом работы очистите поверхности компонент и печатных плат от окислов и загрязнений с помощью изопропанола или другого подходящего растворителя. Используйте крещеный или облуженный инструмент для нанесения припоя, чтобы избежать механических повреждений и обеспечить равномерность слоя.
Температура паяльника должна находиться в диапазоне 350-390 °C. Для более точного контроля установите его на 370-380 °C, чтобы предотвратить перегрев и повреждение компонентов или плат. Не допускайте длительного нагрева без контакта – держите паяльник не более 2-3 секунд на одном месте.
При пайке избегайте чрезмерного количества припоя. Для этого наносите его тонким слоем и равномерно распределяйте по складкам и контактным площадкам. Избыток припоя усложняет очистку и увеличивает риск короткого замыкания.
Используйте флюс в умеренных количествах, чтобы улучшить смачиваемость и предотвратить образование окислов. Очистите после пайки остатки флюса мягким растворителем, чтобы избежать коррозии и ухудшения контактных свойств.
При пайке маленьких компонентов, таких как SMD-детали, держите паяльник строго вертикально и быстро проводите по контакту. Тепловая нагрузка должна быть минимальной, а температура – постоянной.
Следите за цветом пайки: она должна иметь ровный светлый или нейтральный оттенок без темных пятен или шлака. Твердая, гладкая и блестящая поверхность говорит о качественной пайке и надежном соединении.
Для повторного подогрева соединения избегайте высокого напряжения или сильных тепловых ударов. Лучше использовать паяльник или фен для аккуратного повторного прогрева, чтобы восстановить контакт и устранить возможные дефекты.
После завершения пайки остудите плату до комнатной температуры без резких изменений температуры. Это снизит риск возникновения трещин или микротрещин в местах соединений.
Обращайте внимание на размеры применяемых материалов. Обычно диаметр проволоки припоя ПОС 63 составляет 0,3-0,5 мм. Используйте более тонкий проволочный материал для тонкой пайки и увеличивайте диаметр при необходимости соединений с высокой нагрузкой.
Подготовка поверхности перед пайкой
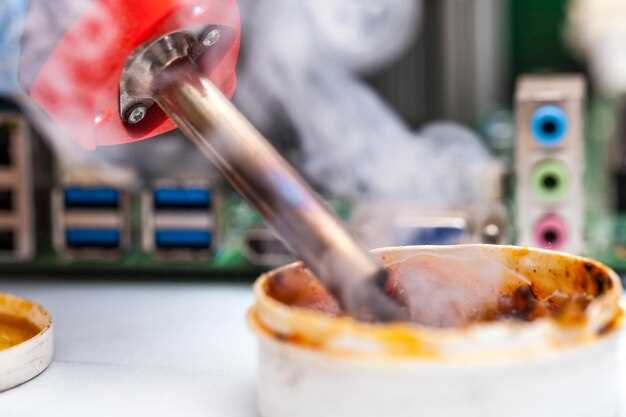
Удалите все загрязнения, пыль и жир с поверхности платы и компонентов, используя изопропиловый спирт или специально предназначенные очистители. Это обеспечит лучшее сцепление припоя и снизит риск мостиков и недопайки.
Обратите внимание на состояние металлизированных соединений – они должны быть чистыми и без окислов. При необходимости используйте мягкую щетку или ватный тампон для деликатной очистки. Избегайте механического повреждения дорожек и контактов.
Обезжирьте поверхность с помощью безабразивных салфеток или спирта, тщательно протрите все зоны, где предполагается пайка. Не допускайте появления капель жидкости, оставляющих следы, что может ухудшить качество соединений.
Прогрейте участок, если есть признаки окисления или загрязнений, после чего сразу же очистите его от остатков растворителя. После очистки высушите поверхность, избегая попадания пыли или масел в рабочую зону.
При наличии остатков окиси или сильных загрязнений используйте специализированные растворители, рассчитанные на электронные компоненты. Вновь протрите и просушите поверхность перед нанесением припоя.
Применяйте лупу или микроскоп для проверки чистоты контактных зон. Они должны быть блестящими, ровными и свободными от чего-либо, что может препятствовать хорошему соединению.
Оптимальные параметры температуры и времени нагрева
Рекомендуемый диапазон температуры при пайке ПОС 63 составляет 230–250°C. Такой диапазон обеспечивает надежное соединение и минимизирует риск повреждения компонентов или поверхности платы.
Для достижения стабильных результатов следует нагревать компоненты в течение 30–60 секунд после достижения целевой температуры. Более короткое время не обеспечит хорошего расплавления припоя, а длительное – увеличит риск перегрева и деформации элементов.
Начинайте нагрев медленно, доводя температуру до 230°C за 10–15 секунд, затем увеличивайте до 240–250°C и удерживайте в течение рекомендуемого времени. Такое последовательное повышение позволяет равномерно прогреть плату и компоненты.
Контроль температуры с помощью калиброванного паяльника с регулируемой температурой или термопары помогает избежать скачков и поддерживать постоянный режим, что критично для качественного соединения.
После окончания нагрева сразу снимайте источник тепла и дайте плате остыть в течение нескольких секунд, чтобы припой мог полностью застыть и образовать прочное соединение.
Методы контроля качества соединений после пайки
Для оценки надежности соединений после пайки используйте ультразвуковой тест. Он позволяет выявить внутренние дефекты, такие как пористость или разрывы внутри solder joints, без разрушения компонентов или платы. Такой метод особенно полезен при проверке сложных монтажных конструкций.
Контроль с помощью рентгенографического анализа дает четкое изображение внутренней структуры соединений, выявляя наличие непроваров, пор и разрывов в паяных швах. Этот способ подходит для высокоточных устройств и стандартов качества.
Проверку механическим методом осуществляйте с помощью твердомера или теста на растяжение. Например, оценивайте прочность соединения, натягивая компонент или проволоку, после чего анализируйте возникшие трещины или деформации. Такой контроль помогает установить прочностные характеристики пайки.
Визуальный осмотр – базовая, но крайне важная мера. Обращайте внимание на наличие перенагрева, некачественной поверхности паяных соединений, наличие окислов или загрязнений. Используйте лупу или микроскоп для выявления мельчайших дефектов.
Также рекомендуют использовать автоматическую проверку с помощью специальных тестеров и автоматических систем визуализации, что ускоряет процесс и делает его более точным. В сочетании с ручными методами эти подходы позволяют сформировать полное представление о качестве проведенных соединений.
Советы по безопасной и аккуратной работе с припоем
Используйте защитные очки, чтобы защитить глаза от брызг расплавленного припоя и попадания частиц на лицо.
Обеспечьте хорошую вентиляцию рабочего места, чтобы удалить пары олова и снизить риск вдыхания вредных веществ.
Работайте на устойчивой поверхности, чтобы минимизировать вероятность случайного опрокидывания паяльника или припоя.
Держите паяльник за рукоятки и избегайте контакта с металлическими частями, которые нагреваются до высоких температур.
Держите трубы и провода, которые планируете паять, закрепленными или зажатыми, чтобы избежать скольжения и повреждений.
Используйте пинцеты или специальные держатели для компонентов, чтобы не касаться нагретых элементов и не допустить ожогов.
Не наносите большой объем припоя за один раз, чтобы снизить риск его разбрызгивания и не затруднять контроль за процессом.
После окончания работы утилизируйте остатки припоя в специально предназначенных контейнерах и не оставляйте их в открытом доступе.
Проверяйте исправность паяльника перед началом работ и отслеживайте температуру, чтобы не допустить перегрева и повреждения компонентов.
Всегда отключайте паяльник после использования и дайте ему полностью остыть, прежде чем хранить или перемещать.
Рекомендации по хранению и долговечности припоя
Храните припой в герметичных контейнерах с герметичной крышкой, чтобы исключить попадание влажности и пыли. Перед отправкой новой партии убедитесь, что внутри отсутствует конденсат, так как влага быстро ухудшает качество припоя.
Оптимальная температура хранения – от +5°C до +25°C, без резких перепадов температуры и перепадов влажности. Следите за температурным режимом, чтобы избежать конденсации внутри упаковки.
Избегайте воздействия солнечных лучей, поскольку ультрафиолетовые лучи могут повлиять на структуру сплава и его свойства. Храните припой в затемненных или недоступных для прямых солнечных лучей местах.
Обеспечьте наличие влагозащищенной упаковки, например, силикагеля или других осушителей, чтобы дополнительно снизить уровень влажности внутри контейнера.
Обращайте внимание на срок годности, указанный на упаковке. Со временем свойства припоя могут снижаться, особенно при неправильных условиях хранения. После достижения указанного срока избегайте использования припоя, поскольку качество пайки может ухудшиться.
| Критерии хранения | Рекомендации |
|---|---|
| Температура | От +5°C до +25°C, избегать перепадов |
| Влажность | Использовать влагозащищенные контейнеры и осушители |
| Освещение | Хранить в темных местах, избегать прямых солнечных лучей |
| Срок хранения | Точное соблюдение даты окончания срока годности на упаковке |