Проверьте температуру паяльника. Если он работает на низких настройках или неисправен, припой не расплавится. Обычно для пайки используют температуру 350-400°C, в зависимости от типа припоя и материала. Используйте мультиметр или специальный термостат, чтобы убедиться, что устройство нагревается правильно.
Обратите внимание на качество припоя и его состояние. Старый или загрязнённый припой формирует на поверхности некачественную пленку и плохо плавится. Перед пайкой очистите жало паяльника от окислов и убедитесь, что припой свежий и предназначен для данной работы.
Проверьте соединение и кабель питания. Обрывы в проводе или плохой контакт могут вызвать снижение температуры нагрева. Обратите внимание на разъемы, фиксирующие элементы и кабель, чтобы избежать потерь мощности и обеспечить стабильный нагрев.
Если все вышеперечисленное не помогает, стоит проверить термопару или датчик температуры паяльника. Неправильные показания или поломка этого компонента приведут к некорректной работе устройства и невозможности расплавить припой.
Диагностика неисправностей паяльника для устранения проблемы с плавлением припоя
Проверьте температуру нагрева устройства – если она слишком низкая, паяльник не расплавит припой. Используйте мультиметр или встроенную регулировку для точной установки температуры, соответствующей виду припоя. Обратите внимание на наличие нагревающего элемента: если он поврежден или загрязнен, тепло не передается эффективно. Убедитесь, что кабель и штекер исправны: порванные или окисленные контакты снизят подачу тока, что снизит нагрев. Проверьте работу регулятора температуры – неисправный термостат или контроллер могут выдавать неправильные значения. Осмотрите жало на наличие загрязнений или обгоревших остатков флюса: загрязнение ухудшает теплообмен и препятствует плавлению припоя. Очистите наконечник мягкой щеткой или специальным очистителем, избегая агрессивных веществ, чтобы не повредить покрытие. Подключите паяльник к сети, включите и подождите не менее 5 минут; при этом убедитесь, что индикатор нагрева загорается или εμφανляется на дисплее. Если после проверки всех пунктов нагрев сохраняется низким, возможно, внутренний нагревательный элемент вышел из строя и требует замены. В таких случаях стоит обратиться к специалисту или приобрести комплект для самостоятельной замены. Регулярная проверка и своевременное обслуживание позволяют исключить большинство проблем с плавлением припоя и сохранять эффективность инструмента.
Проверка температуры нагрева паяльника и настройка мощности
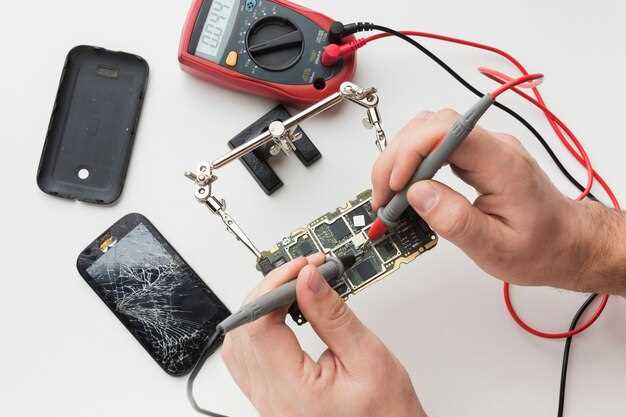
Для точной проверки температуры используйте пирометр или термостатический мультиметр, предназначенный для измерения температуры нагрева паяльника. Не забудьте зафиксировать температуру на ручке с помощью встроенного индикатора или стрелки, если таковые имеются, и убедитесь, что значение соответствует требованиям для припоя, который планируете использовать – обычно 350-400 °С для большинства вариантов.
Настройку мощности паяльника проводите через регулировку его нагревательного элемента. Многие модели оснащены регулятором с делениями или крутилкой, которую нужно повернуть, ориентируясь на показатели температуры и состояние паяльника. Постепенно увеличивайте мощность, следя за постоянством температуры, и избегайте резких перепадов, чтобы не повредить инструмент и не снизить качество пайки.
Если паяльник не показывает нужную температуру, проверьте состояние его нагревательного элемента. Иногда перегоревшая спираль или окисление контактов мешают достижению нужных параметров. Очистите контакты и, при необходимости, замените поврежденные детали. Регулярная чистка – залог стабильной работы и правильной температуры нагрева.
Обратите внимание на качество питания паяльника: плохой кабель или нестабильное напряжение влияют на работу нагревательного элемента. Используйте стабилизатор или проверяйте питание на наличие скачков, чтобы обеспечить стабильную температуру при пайке.
Для более точной настройки используйте внешние термометры или специальные щупы, которые позволяют контролировать показатель прямо у жала паяльника. Это поможет избегать перерасхода припоя или повреждения компонента из-за слишком высокой температуры, а также сделает процесс пайки аккуратнее и безопаснее.
Осмотр и замена изношенных нагревательных элементов
Перед началом работы отключите паяльник от источника питания и дождитесь полного остывания устройства. Осмотрите нагревательный элемент на наличие видимых повреждений: трещин, обгораний или обгоревших участков, которые снижают его эффективность.
Проверьте электрическую цепь с помощью тестера или мультиметра. Измерьте сопротивление нагревательного элемента: показания должны соответствовать характеристикам, указанным в руководстве к устройству. Значительные отклонения свидетельствуют о выходе из строя.
Если сопротивление не соответствует или есть видимые повреждения, снимите нагревательный элемент и замените его. Для этого отсоедините крепёжные винты или зажимы, аккуратно вытяните из корпуса. Перед установкой нового элемента убедитесь в его совместимости по характеристикам и типу.
При установке убедитесь, что контакты хорошо зафиксированы, а соединения надежно закреплены. Это снизит риск будущих проблем и обеспечит равномерную работу паяльника. После замены включите устройство и проверьте его работу, нагреваясь до рабочей температуры. Следите за равномерностью нагрева и отсутствием посторонних запахов или искр.
Анализ состояния жала и его влияния на передачу тепла
Регулярно проверяйте остроту и чистоту жала паяльника. Загрязнения и окисления значительно снижают теплопередачу, вызывая необходимость более высокой температуры для расплавления припоя.
Если жало потемнело или покрыто коричневыми отложениями, очистите его мягкой щеткой или специальных очистительными губками. Это восстановит эффективную передачу тепла и снизит нагрузку на нагревательный элемент паяльника.
Осмотрите поверхность жала на наличие повреждений или деформаций. Искривленное или поврежденное жало плохо контактирует с элементами пайки, что уменьшает тепловой поток и приводит к недостаточному расплавлению припоя.
Убедитесь, что жало надёжно закреплено и не выскальзывает из держателя. Неконтактность или ухудшенная теплопроводность из-за плохого крепления снижают температуру на конце и мешают качественному пайке.
Обратите внимание на материал жала – оно должно быть выполнено из сплава с хорошей теплопроводностью, например, латуни или специальной меди. Тип материала влияет на скорость теплопередачи и стабильность температуры.
Регулярная профилактика: очищайте и проверяйте жало перед каждой сессией пайки. Это поможет поддерживать оптимальную температуру и повышает качество работы за счет лучшей теплопередачи.
Проверка электрических контактов и соединений внутри паяльника
Перед продолжением работы убедитесь, что все внутренние контакты и соединения надежно закреплены. Разберите корпус паяльника аккуратно, чтобы получить доступ к электросхеме и нагревательному элементу.
Осмотрите провода, питающие нагревательный элемент, на наличие повреждений, окисления или обломанных участков. Обратите внимание на место соединения провода с платой или кнопкой включения – оно должно быть плотно закреплено и без признаков коррозии.
- Проверьте наличие окиси или черных пятен на соединениях – это может свидетельствовать о плохом контакте или прогорании изоляции.
- Используйте мультиметр в режиме прозвонки или проверки сопротивления, чтобы убедиться в целостности проводки и контактов. При этом, отключите паяльник от электросети.
Особое внимание уделите соединениям внутри платы – они должны быть чистыми, без коррозии или грязи. Очистите контакты изопропиловым спиртом и проверьте крепление винтами или болтами.
Если заметите поврежденные или окисленные контакты, выполните их восстановление: очистите и затяните, при необходимости замените поврежденные провода или компоненты. Это обеспечит стабильную передачу тока и предотвратит проблему с нагревом.
После завершения проверки соберите паяльник, убедившись, что все части надежно закреплены. Включите устройство и проверьте стабильность работы, обращая внимание на нагрев и отсутствие прерывистого контакта.
Использование правильных виды припоя и флюса при пайке
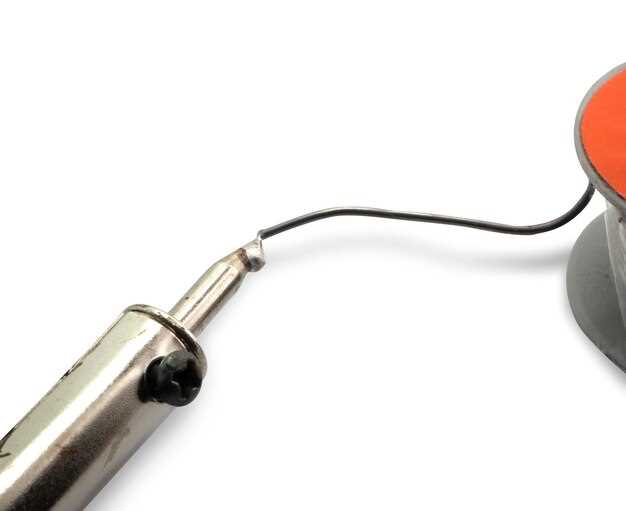
Выбирайте припой с содержанием олова от 60% до 63%, чтобы обеспечить хорошую текучесть и надежное соединение. Для работы с электроникой предпочтителен припой с флюс-центрацией или без нее, однако наличие небольшого количества флюса помогает бороться с окислением и улучшает сцепление. При пайке металлических деталей на механическом уровне используйте более твердые сплавы с повышенным содержанием олова и сурьмы, что увеличит прочность соединения.
Флюс подбирайте исходя из типа материалов. Для электроники используйте активные флюсы на основе хлористого цинка или аминов, которые хорошо удаляют окислы с тонких линий. Для металлических конструкций предпочтительнее нейтральные или слабощелочные флюсы, способные проникать в грубую поверхность соединяемых элементов и обеспечивать надежное прилипание припоя.
Обязательно следите за чистотой поверхности перед пайкой. Используйте специализированные очистители или спирт для удаления жиров, окислов и грязи, чтобы снизить вероятность появления дефектов. Такой подход позволяет припою равномерно растекаться и избегать мостиков и пористости.
При покупке припоя и флюса обращайте внимание на маркировку и стандарты, указывающие качество продукции. Работайте только с проверенными источниками, чтобы не столкнуться с низкокачественными или неподходящими материалами, которые способны привести к неприятным последствиям и необходимости повторной пайки.
Практические советы по устранению проблем с паяльником и успешной пайке
Проверьте температуру паяльника. Установите ее на уровень, подходящий для припоя и компонентов, обычно 350-400°C. Используйте термометр для контроля или регулируйте по индикатору устройства.
Очистите жало перед использованием. Инструмент можно протереть ватным тампоном, смоченным в флюсе или специальным очищающим средством, чтобы убрать загрязнения и окалину, которые мешают передачей тепла.
Проведите предварительный нагрев. Дайте паяльнику прогреться до рабочей температуры минимум 2 минуты, чтобы он мог равномерно передавать тепло и расплавлять припой.
Отрегулируйте контактность жала с поверхностью. Жало должно плотно прилегать к соединяемым элементам, чтобы тепло легче передавалось и припой равномерно плавился.
Используйте подходящий припой. Для работы с электроникой применяйте флюсованный медный или серебряный припой с диаметром 0,5-1 мм, это облегчает растекание и обеспечивает качественный контакт.
Проверьте качество припоя и флюса. Старые или неподходящие материалы могут ухудшать пайку. Замените их на свежие, чтобы добиться лучшего результата.
Проведите тестовую пайку на ненужной плате. Это поможет проверить состояние паяльника и корректность настроек, а также понять, как ведет себя припой в конкретных условиях.
Если припой не плавится, попробуйте повысить температуру паяльника на 10-20°C и повторно проверить. Но избегайте слишком высокой температуры, чтобы не повредить компоненты и плату.
Обратите внимание на мощность паяльника. Мощные инструменты (от 30 Вт и выше) лучше справляются с паяльными задачами, чем слабые модели.
Регулярно проверяйте и заменяйте рабочее жало. Изношенное или поврежденное жало ухудшает теплоотдачу и усложняет работу, поэтому оно должно быть острым и чистым.
Как правильно подготовить паяльник перед пайкой
Перед началом работы очистите жало паяльника от старого припоя и загрязнений с помощью влажной губки или специальных металлических губок. Удерживайте паяльник в руке и аккуратно протирайте жало, пока оно не станет гладким и блестящим.
Проверьте температуру нагрева паяльника – она должна соответствовать типу используемого припоя. Для большинства бытовых задач оптимально держать температуру в диапазоне 350-400°C. Используйте регулируемый паяльник или термостат, чтобы точно установить нужный уровень нагрева.
Перед пайкой убедитесь, что жало хорошо прогрелось и равномерно нагрелось по всей поверхности. Для этого подержите паяльник в воздухе несколько секунд, затем попробуйте нанести небольшое количество припоя. Он должен плавиться сразу и равномерно.
Обратите внимание на язык работы – он должен быть чистым, без заусенцев и повреждений. Если ощущаете неровности или царапины, аккуратно обработайте жало наждачной бумагой или специальной пастой для очистки жала.
| Шаг | Действие | Результат | |
|---|---|---|---|
| 1 | Очистка жала | Гладкое и блестящее жало без загрязнений | |
| 2 | Проверка температуры | Температура соответствует типу припоя | |
| 3 | Прогрев паяльника | Равномерное нагревание всей поверхности жала | |
| 4 | Тест плавления припоя | Быстрое и гладкое плавление припоя | |
| 5 | Обработка поврежденных участков | Жало без заусенцев и повреждений |
Методы очистки и обработки жала для лучшей теплопередачи
Прежде всего, удалите окислы и загрязнения с поверхности жала металлической щеткой или острогой. Благодаря этому снижается барьер для теплопередачи и увеличивается эффективность плавления припоя.
Используйте проволочную щетку или специальное чистящее средство без агрессивных химикатов, чтобы аккуратно освободить рабочее жалу от накипи и оксидных пленок. Не прибегайте к металлическим предметам с острыми краями, которые могут повредить покрытие жала.
После очистки обязательно прогрейте паяльник и пройдитесь по жалу мягкой ватой или тканью, смоченной в канифоли или специальном обезжиривателе. Это помогает устранить остатки масла и грязи, повышая проводимость тепла.
Обрабатывайте жал специальным оловянным или графитовым спреем перед началом работы. Такой слой снижает сопротивление и способствует более равномерной теплопередаче. Не забывайте, что свежо отмытую и прогретую поверхность следует регулярно очищать для поддержания высокого КПД.
Для длительной сохранности используйте термостойкую смазку или графитовый сплав, нанося их тонким слоем на рабочую часть. Это уменьшает окисление и сохраняет хорошую теплопроводность даже при интенсивной эксплуатации.
Настройка режима работы паяльника в зависимости от типа припоя
Для припоя на основе олова и свинца используйте температуру в диапазоне 320–370°C. Постарайтесь избегать превышения этого диапазона, чтобы не перегреть компоненты и не повредить плату. Перед началом работы установите температуру на 350°C и увеличивайте или уменьшайте, исходя из сложности соединения и толщины припоя.
Для бессвинцового припоя, содержащего медь или высокотемпературные сплавы, требуется более высокая температура – около 370–420°C. Особенно важно точно подобрать температуру, чтобы обеспечить надежное соединение без перегрева деталей. Не забывайте, что при работе с этим видом припоя быстрее образуются окислы, что требует более точной настройки паяльника.
При использовании прецизионных или очень тонких проводов выбирайте меньшую температуру – 300–330°C. Такой режим снизит риск повреждения изоляции и сохранит внутреннюю структуру тонких элементов. В этом случае своевременное охлаждение уже успевшего нагреться паяльника поможет избегать перезагрева и обеспечить аккуратность пайки.
Для альтернативных видов припоя с высоким содержанием олова или редкоземельных металлов рекомендуется повышать температуру до 420°C, но только на короткое время. Не забывайте о необходимости чистки жала и использования напильников для поддержания остроты и чистоты поверхности паяльника, что повысит качество пайки и снизит риск повреждений.
Постоянно контролируйте температуру паяльника во время работы, используя встроенные или внешние термометры. Регулярная проверка и настройка позволяют удерживать оптимальную температуру, что делает паяльный процесс более предсказуемым и надежным, независимо от типа припоя.
Проверка и калибровка температуры с помощью термопары
Подключите термопару к штативу или держателю, разместите ее так, чтобы чувствительный конец был погружен в проверяемый участок паяльника, его стальной нагревательный элемент. Убедитесь, что контакт плотный и термопара надежно закреплена, чтобы избежать ошибок при измерении.
Используйте мультиметр с функцией измерения термопары. Включите его и установите режим измерения соответствующий типу термопары (например, тип К). Перед измерением дважды убедитесь, что мультиметр показывает правильный диапазон и нулевое значение при отсутствии тепла.
Нагрейте паяльник и дождитесь, пока показания на мультиметре стабилизируются. Запишите текущую температуру, которая будет отображаться. Если она не совпадает с настройкой паяльника, выполните калибровку.
| Шаг | Действия |
|---|---|
| 1 | Если температура отличается, уменьшите или увеличьте задаваемое значение на паяльнике, чтобы добиться совпадения с измерением термопары. |
| 2 | Проверьте несколько раз, повторяя измерения после корректировки, чтобы исключить погрешности и убедиться в стабильности результата. |
| 3 | Запишите откорректированные настройки. Продолжайте использовать паяльник с этим уровнем калибровки. |
Обратите внимание, что позиция термопары и точность контактных соединений напрямую влияют на качество измерений. Регулярно проверяйте и повторяйте калибровку, чтобы сохранить правильную настройку температуры паяльника.
Советы по выбору и использованию дополнительных аксессуаров для пайки
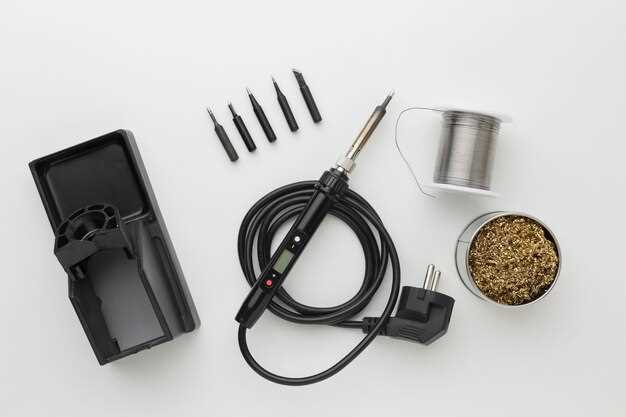
Используйте медные насадки-щетки для очистки жала паяльника и быстрого удаления остатков припоя. Они помогают поддерживать горячий инструмент в чистоте и предотвращают загрязнение будущих соединений.
Обращайте внимание на керамические покрытия для термостановочных подставок. Такие аксессуары защищают поверхность и обеспечивают безопасность, избегая нагрева рабочих рук и поверхности стола.
Подбирайте припой с флюсом в составе, чтобы снизить необходимость в дополнительных флюсах и обеспечить более качественный контакт. Для долговечных и надежных соединений используйте припой с содержанием олова и свинца или без них при необходимости экологической безопасности.
Используйте термостойкие держатели и зажимы для компонентов, чтобы фиксировать детали при пайке. Это увеличит точность и качество соединения, снизит риск повреждения элементов вследствие случайного сдвига.
Для повышения точности пайки приобретите пинцеты с антикоррозийным покрытием или специальные зажимы. Они позволят аккуратно держать мелкие детали, избегая их падения или искажения формы.
Подберите набор насадок для паяльника различной формы и размера, чтобы удобно работать с самыми разными компонентами и компоновками. Быстрая смена насадок ускорит рабочий процесс и повысит качество пайки.
Не пренебрегайте термоконтролем. Используйте термоизоляторы или рукавицы с огнеупорной пропиткой для защиты рук и инструментов от случайных ожогов и перегрева оборудования.