Для получения качественных соединений с пос 40 припоем важно правильно подготовить рабочую зону и выбрать подходящий инструмент. Перед началом работы убедитесь, что температура паяльника достигла 350-370 градусов Цельсия – этого достаточно для оптимального расплавления припоя, не повреждая компоненты.
Обратите внимание на чистоту поверхности. Очистка контактов от окислов и загрязнений является ключевым этапом, который значительно повышает надежность соединения. Используйте изопропиловый спирт или специальные очистители для удаления грязи и оставшихся остатков флюса.
При выборе техники сварки попробуйте сохранять равномерное давление и короткие, аккуратные движения. Не торопитесь – правильно выполненная пайка с пос 40 требует терпения и внимания к деталям. Хорошо прогревая каждую точку, вы уменьшаете риск образования холодных соединений и избытка припоя, что особенно важно при ремонте и создании сложных цепей.
Тонкости выбора и подготовки материала для припоя Пос 40
Перед началом работы с Пос 40 важно обратить внимание на состав припоя. Он обычно состоит из оловянно-свинцовой или безалакгельной смеси, что влияет на его свойства и области применения. Для надежного соединения выбирайте припой с минимальным содержанием кислоты и примесей, чтобы избежать коррозии в будущем.
Проверяйте качество материала, обращая внимание на однородность сплава и отсутствие посторонних включений или дефектов. Высококачественный Пос 40 легко расплавляется при температуре около 183°C, обеспечивая стабильную работу и минимальный риск повреждения деталей.
| Критерий | Рекомендации |
|---|---|
| Плотность | Выбирайте припой с однородной структурой, без стеклошара и дефектов, что способствует ровному растеканию и прочному соединению. |
| Флюс | Обратите внимание на наличие флюса в составе; он помогает удалять окислы и ускоряет процесс пайки. Для сложных соединений используйте припой с активными компонентами. |
| Тип твердости | Для тонких проводов или элементов старайтесь выбрать мягкий припой, а для более толстых – более твердый, что повысит механическую прочность соединения. |
Обеспечьте правильную подготовку поверхности перед пайкой: очистите материалы с помощью щетки, соды или специального очистителя, удалите любой налет оксида и грязи. Использование обезжиривающих веществ поможет активировать поверхность и улучшить растекание припоя.
Проверьте совместимость металлов, чтобы исключить образование гальванических элементов. Например, Пос 40 хорошо сочетается с латунью, медью и оцинкованной сталью, при этом избегайте соединений с алюминием без специальных добавок.
Как правильно подобрать профиль Пос 40 по толщине и типу соединения
Чтобы выбрать профиль Пос 40, начните с определения толщины основы. Для соединений с высокой нагрузкой используйте профиль толщиной 2,0-2,5 мм. Для менее интенсивных работ достаточно толщины 1,5 мм, что обеспечивает хорошую гибкость и удобство монтажа.
Обратите внимание на тип соединения: при соединении элементов с вертикальной ориентацией выбирайте профиль, который хорошо держит нагрузку по вертикали, например, с большими размерами поперечных сечений. Для соединений, где важна гибкость, отдавайте предпочтение более тонким или специально подготовленным профилям.
Учтите размер поперечного сечения: стандартные размеры Пос 40 – 40х40 мм или 40х20 мм. Большие сечения, такие как 40х40 мм, подходят для статичных конструкций и сложных соединений, они обеспечивают высокую прочность. Меньшие сечения отлично подходят для декоративных элементов и лёгких конструкций.
Проверьте спецификации производителя относительно допуска на деформацию и температурный режим – именно эти параметры влияют на долговечность и надежность соединений. Для соединений, подвергающихся частым нагрузкам или вибрации, выбирайте профиль с повышенной прочностью, например, из сплава с добавлением алюминия или титана.
В случае нестандартных требований подготовьте образец и протестируйте его на прочность и долговечность перед массовым использованием. Такой подход поможет избежать ошибок и гарантировать качество соединений без лишних затрат. После этого сделайте окончательный выбор, опираясь на конкретные условия эксплуатации и проектные нагрузки.
Технология подготовительных работ перед пайкой: очистка, нагрев, подготовка поверхности
Начинайте с полного удаления шероховатостей и окислов с поверхности металла. Используйте мягкую щетку или металлическую щетку с медленным вращением, чтобы избавиться от ржавчины и грязи, не повреждая основу. Применение химических очистителей, таких как кислотные растворы или специальные очистители для пайки, повышает качество соединения, удаляя оксидную пленку и клейкие остатки.
Перед пайкой обязательно прогрейте детали до температуры, близкой к температуре плавления припоя, чтобы улучшить смачиваемость поверхности и повысить адгезию. Используйте регулируемый паяльник или термофен, чтобы равномерно прогреть все поверхности. Избегайте перегрева, чтобы не деформировать металл и не вызвать его нежелательное изменение свойств.
Подготовка поверхности включает в себя создание гладкой и чистой зоны для соединения. Обратите внимание на устранение неровностей, царапин и масляных пятен, которые могут ухудшить качество пайки. После очистки нанесите тонкий слой флюса, который поможет снять остаточные окислы и улучшит растекание припоя, обеспечивая прочное и ровное соединение.
Рекомендации по выбору флюса и его усилению для Пос 40
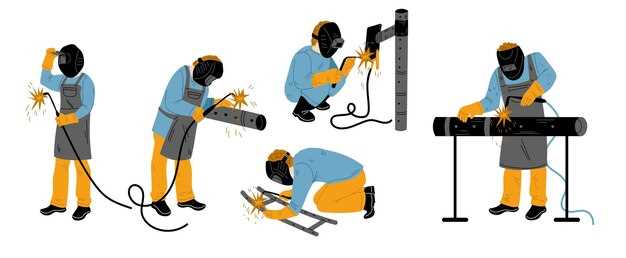
Для успешной пайки Пос 40 выбирайте флюс с минимальным содержанием кислотных компонентов, предпочтительно на основе канифоли или галогенированных смесей, которые обеспечивают хорошую текучесть и предотвращают окисление поверхности.
Обратите внимание на вязкость флюса – она должна быть достаточно низкой, чтобы легко распространяться по соединяемым поверхностям, но при этом не вытекать чрезмерно. Используйте жидкие или полужидкие составы для классических миссионных технологий.
Для усиления эффективности флюса добавляйте небольшие количества активных компонентов, таких как галогениды (например, галогенсодержащие соединения), что повысит смачиваемость и способствует удалению окислов.
Перед нанесением слоя флюса тщательно очищайте поверхности от загрязнений, жира и окислов. Хорошо подготовленная основа позволит флюсу лучше выполнять свою функцию и снизит риск появления дефектов при пайке.
При работе в условиях высокой влажности или при использовании длительных комплектов для пайки добавляйте в флюс антиоксиданты или стабилизаторы. Это снизит риск окисления трубок и компонентов во время процедуры.
Для усиления флюса при необходимости используйте пастообразные составы с добавками, повышающими его адгезию и текучесть. Так вы сможете добиться более равномерного нанесения и качественного соединения.
Подбирайте флюс исходя из материала трубки и типа пайки. Мягкие методы требуют менее активных составов, в то время как при работе с жесткими соединениями могут понадобиться более агрессивные смеси.
Использование специализированных инструментов и приспособлений для подготовки к пайке
Обеспечьте правильную подготовку поверхности, применяя прецизионные очистные щетки или пасты для удаления окислов и загрязнений. Используйте кронциркуль или твердомеры для точного определения уровней поверхности, чтобы избежать перекосов и обеспечить равномерное припаяние.
Плоскогубцы и зажимы позволяют надежно зафиксировать компоненты, что сокращает риск смещения во время нагрева. Для строго выверенной предварительной обработки применяйте трансмиссионные или вакуумные губки, чтобы обеспечить более чистое и быстрые соединения.
Для равномерного нагрева используйте специальные паяльные станции с регулировкой температуры и режимами быстрого прогрева. Не стоит экономить на качественных жалах и насадках, так как они обеспечивают стабильную температуру и равномерное тепло для всей поверхности соединения.
Термометр-щуп и приборы контроля температуры помогают не перегревать компоненты и избегать повреждений. При подготовке внимательно следите за состоянием приспособлений: не допускайте их износа или загрязнения, чтобы не ухудшить качество пайки.
Дополнительно рекомендуется иметь подложки из термостойкого материала для защиты поверхности и фиксации деталей во время процесса. Такие инструменты помогают ускорить подготовительный этап, повысить точность и обеспечить более надежное соединение.
Практические методы и техники выполнения пайки Пос 40
Очистите поверхность перед пайкой, удаляя окисления и загрязнения с помощью мягкой щетки или абразивной губки.
Используйте прецизионный паяльник с регулируемой температурой, обычно в диапазоне 350-400 °C, чтобы контролировать нагрев и избегать повреждения компонентов.
При нанесении припоя аккуратно подтягивайте его к точке соединения, не используя избыточные объемы материала. Для этого удобно применять флюс, специально предназначенный для Пос 40, чтобы обеспечить равномерное смачивание и хорошее качество соединения.
При выполнении пайки удерживайте элементы так, чтобы их соединение было стабильным и не смещалось во время нагрева. Используйте держатели или зажимы, чтобы обеспечить правильное расположение.
Плавление припоя происходит при достижении температуры около 350-370 °C. Постоянно контролируйте процесс и снимайте паяльник, как только припой растекается ровным слоем и образует надежное соединение.
После завершения пайки дайте соединению остыть без движения, чтобы избежать появления трещин или микротрещин в металле.
Для улучшения качества соединения рекомендуется протереть поверхность спиртовым раствором и провести визуальную проверку на наличие пустот, трещин или несоответствий.
- Используйте мягкую проволочную щетку для промывания и удаления остатков флюса или нежелательных загрязнений.
- Проверьте прочность соединения, аккуратно попробовав его на прочность без чрезмерных усилий.
- Регулярно заменяйте приспособления и наконечники, чтобы обеспечить точность и чистоту работы.
Определение оптимальной температуры нагрева для различных компонентов
Для пайки различных элементов используйте следующую температурную шкалу: для монтажа SMD-компонентов рекомендуем устанавливать паяльник на 350-370°C. Так вы обеспечите плавный расплав припоя и надежное соединение без риска повреждения элементов.
Резисторы и конденсаторы требуют температуры около 330-350°C. Это гарантирует плавление припоя без перегрева и сохранит целостность компонентов.
Используйте меньшую температуру – примерно 330-350°C – для работы с чувствительными компонентами, например, керамическими или особо тонкими проводами. Такой подход уменьшит вероятность их повреждения.
Держите паяльник стабильно в этом диапазоне и следите за состоянием припоя: он должен равномерно растекаться и создавать качественное соединение, не образуя лишних мостиков или коротких замыканий.
Если компоненты или монтажные платы требуют точной температуры, используйте паяльники с цифровой настройкой и контролем температуры, что позволит точно выбрать нужный режим для каждого случая.
Пошаговая инструкция по технике наложения припоя Пос 40
Очистите поверхность клапана или детали от оксидов и загрязнений с помощью мелкой наждачной бумаги или специального растворителя. Обеспечьте равномерную, чистую основу для пайки.
Нагрейте паяльник до температуры 350-380°C, чтобы обеспечить стабильный и равномерный нагрев припоя Пос 40. Проверьте температуру с помощью встроенного термостата или внешнего датчика.
Нанесите небольшое количество припоя на рабочий конец паяльника, убедившись, что его площадь покрыта средним слоем, чтобы избежать перегрева или залуживания слишком большого участка.
Держите паяльник под углом около 45° к поверхности детали и аккуратно коснитесь припою к месту соединения. Не нажимайте сильно, чтобы не сместить компонент или не повредить монтажную плату.
Одновременно ведите паяльник по линии соединения, чтобы расплавить припой равномерно и обеспечить хорошее заполнение пространства между контактами.
Деркните паяльник обратно, когда припой выйдет равномерной струйкой, образуя гладкий и ровный слой. Обратите внимание, чтобы припой не подтекал за границы соединения.
Дайте соединению немного остыть, избегая механического напряжения. Проверьте плотность и равномерность шва, убедившись в отсутствии пробелов или пузырей.
При необходимости быстро устраните излишки припоя с помощью влажной мягкой губки или спирта, чтобы сохранить аккуратность и подготовить к дальнейшей обработке.
Советы по контролю и мониторингу качества сварочного шва
Используйте контактный испытательный метод для точного определения дефектов в сварном шве. Регулярно проверяйте качество с помощью измерения геометрии шва, например, высоты и ширины, с помощью измерительных инструментов, таких как штангенциркуль или микрометр. Ведите журналы проверки, чтобы отслеживать изменения и своевременно выявлять отклонения.
Обратите внимание на первичные визуальные признаки – наличие трещин, включений и пористости. При обнаружении подозрительных участков проведите ультразвуковое или радиографическое обследование для более детальной оценки внутреннего состояния шва. Используйте световые и лупы для выявления мелких дефектов на поверхности.
Тщательно контролируйте параметры сварочного процесса – температуру, скорость подачи и давление. Регулярное измерение данных помогает понять, как параметры влияют на качество шва, и своевременно корректировать режимы работы. Внедрение автоматизированных систем контроля позволяет снизить человеческий фактор и повысить стабильность качества.
Проводите неразрушающие испытания после каждой серии сварочных работ для выявления внутренних дефектов, не нарушая геометрию конструкций. Используйте магнитную и порошковую инспекцию там, где применимо, чтобы дополнительно контролировать наличие трещин или включений.
Обучайте персонал системам контроля и оформлению отчетности. Ведение детальных протоколов помогает точно выявлять корень проблем и избегать повторных ошибок. Регулярная калибровка инструментов тоже играет важную роль в поддержании точности измерений и контроля качества сварных швов.
Обработка и охлаждение после пайки: как не повредить соединение
После завершения пайки сразу отключите нагревательный инструмент и дайте паяльнику остыть в безопасном месте, чтобы избежать случайных ожогов и предотвратить тепловое напряжение на соединении.
Переносите термопроводные детали в прохладную среду медленно и аккуратно, избегая резких перепадов температуры, которые могут привести к трещинам или расслоению металла.
Используйте металлическую или керамическую зажиму для охлаждения соединения, если есть необходимость ускорить процесс, но не допускайте контакта с холодными поверхностями, вызывающими сверхвысокий температурный скачок.
Разрешите соединению остывать на воздухе при комнатной температуре без принудительного охлаждения с помощью воды или воздуха, чтобы снизить риск появления микротрещин или деформации.
Во время охлаждения избегайте механического воздействия и посторонних вибраций, которые могут сместить или разрушить только что выполненную сварку.
При необходимости удалите излишки флюса и грязь уже после остывания, чтобы сохранить целостность соединения и обеспечить его долговечность.
Помните, что медленное и равномерное охлаждение помогает снизить внутренние напряжения, минимизируя риск повреждения пайки и продлевая срок службы соединения.