Ключевое ограничение лазерной сварки – высокая чувствительность к подготовке поверхностей и условий выполнения работ. Недостаточно ровная или загрязнённая поверхность может ухудшить качество соединения и увеличить риск дефектов.
Высокая стоимость оборудования и его обслуживания создает экономические барьеры для внедрения технологии, особенно для малых предприятий. Кроме того, необходимость квалифицированного персонала усложняет эксплуатацию и поддержку процессов лазерной сварки.
Техническая сложность требует точной настройки параметров и постоянного контроля. Малейшие отклонения могут привести к непредсказуемым результатам, что увеличивает время и ресурсы, затрачиваемые на производство.
Ограничения материалов – не все типы сплавов подходят для лазерной сварки, что ограничивает выбор материалов, особенно в случаях использования специфических или высокотемпературных сплавов.
Значительные требования к пропускной способности и обеспечению защиты глаз и кожи оператора делают работу с лазерными системами рискованной, увеличивая необходимость соблюдения строгих мер безопасности.
Недостатки лазерной сварки в производственных условиях
Используйте подготовку поверхности как обязательный этап: загрязнения, окалина или ржавчина снижают качество соединения и требуют дополнительных затрат времени и ресурсов на очистку. На производственной линии необходимо внедрять строгий контроль за состоянием деталей, чтобы избежать дефектов сварки и повторных операций.
Обратите внимание на высокие требования к стабильности источника лазерного излучения: любое изменение в мощности или направлении может привести к снижению точности и прочности шва. Необходимое оборудование требует регулярной калибровки и обслуживания, что создает дополнительные издержки и останавливает производственный процесс.
Высокая стоимость оборудования и его обслуживания занимает значительную часть бюджета: приобретение лазерных систем, их установка и сервис требуют крупных инвестиций. Не каждая производственная линия может оправдать такие затраты, особенно при меньших объемах или частом переключении между типами изделий.
В производственных условиях возрастает риск тепловых и тепловых деформаций деталей из-за концентрированного теплового воздействия лазера. Это требует проведения дополнительной механической или термической обработки для восстановления точных размеров, что увеличивает время производства.
| Недостаток | Описание | Рекомендуемое решение |
|---|---|---|
| Чувствительность к загрязнениям | Загрязнения снижают качество сварного шва | Строгий контроль и подготовка поверхности |
| Высокие требования к оборудованию | Необходимость регулярной калибровки и обслуживания | Плановое техническое обслуживание и квалифицированный персонал |
| Высокие затраты | Стоимость установки и обслуживания системы | Анализ эффективности перед инвестированием, рассматривать возможность аренды |
| Тепловые и деформационные риски | Могут потребовать коррекции размеров деталей | Использование охлаждающих систем и проектирование с учетом тепловых эффектов |
Высокие затраты на оборудование и модернизацию
Обеспечьте грамотный расчет бюджета перед внедрением лазерной сварки. Основные инвестиции связаны с приобретением самого лазерного источника, специального оборудования и систем автоматизации процесса, что влечет за собой значительные начальные расходы. Современные лазерные установки, отвечающие требованиям высокой точности и скорости, могут стоить несколько сотен тысяч долларов. При этом стоимость оборудования зависит от мощности и функциональных возможностей.
Модернизация существующих производственных линий требует не только закупки новых устройств, но и существенных работ по интеграции их с уже установленным оборудованием. Инвестиции в обновление систем автоматизации, погрузочно-разгрузочной техники и систем контроля качества увеличивают общие затраты. В процессе модернизации потребуется также обучение работников, что добавляет плановые расходы.
Проектирование и настройка позволяют максимально эффективно использовать новое оборудование. Это включает в себя затраты времени и ресурсов на изготовление специальных модулей, настройку программного обеспечения и тестирование процесса. Игнорировать эти этапы нельзя, так как неправильная настройка ведет к увеличению брака и сокращению производительности.
Обслуживание и регулярное обновление аппаратуры требуют плановых затрат. Аппаратура лазерной сварки чувствительна к условиям эксплуатации, поэтому необходимо вкладываться в профилактическое обслуживание, обновление компонентов и программного обеспечения, чтобы избежать простоя и гарантировать стабильность сварочного процесса. В течение первых нескольких лет расходы на обслуживание могут достигать 10% стоимости оборудования ежегодно.
Ограничения по материалам и толщине изделий
Для лазерной сварки подходят металлы с хорошей теплопроводностью и высокой отражающей способностью, такие как алюминий и его сплавы, а также некоторые титаны и медь. Однако, при работе с алюминием толщиной более 3 мм возникают сложности из-за быстрого рассеяния энергии и невозможности обеспечить равномерное проплавление. Для толстых алюминиевых изделий лучше выбрать альтернативные методы сварки или использовать многослойные соединения.
Стальные изделия удобнее сваривать внутри диапазона толщин от 0,5 до 6 мм. При толщине менее 0,5 мм возникает риск деформации и расплавления поверхности, а при превышении 6 мм появляется необходимость использовать более мощное оборудование и предварительное нагревание для качественного соединения.
Некоторые сплавы, такие как закаленные и с высоким содержанием легирующих элементов, значительно усложняют процесс лазерной сварки. Их прочие свойства вызывают недопустимое расширение и трещины, что накладывает ограничения на использование технологии. В таких случаях рекомендуется тестировать параметры и применять специальные подготовки поверхности.
Ключевое условие – минимальная возможность получения стабильного плазменного мозга без переизоляции поверхности и без образования трещин. Поэтому для материалов с высоким содержанием легирующих элементов или толстыми конструкциями стоит учитывать риск дефектов и планировать дополнительные этапы обработки.
Нередко ограничения по толщине связаны с эффективностью передачи лазерного луча. Для тонких листов это позволяет добиться высокого качества шва за счет точного контроля лазерной энергии. Для толстых деталей требуется использование мощных лазеров с регулируемыми параметрами, что увеличивает стоимость и усложняет настройку оборудования.
Требования к точности подготовительных операций
Обеспечьте монтаж деталей с допусками не выше ±0,02 мм. Для этого используйте высокоточные измерительные инструменты, такие как координатно-измерительные машины (КИМ) или лазерные сканеры, и регулярно калибруйте их.
Перед началом сварочных работ проведите тщательное выравнивание и закрепление элементов. Используйте точечные или лазерные уровни, чтобы размеры не смещались во время подготовки.
Очистите поверхности от масел, ржавчины, окалин и загрязнений, применяя для этого ультразвуковую или механическую обработку, чтобы исключить наличие посторонних веществ, мешающих качественной сварке.
Обеспечьте одинаковую толщину и гладкость подготовленных поверхностей, поскольку неровности более 0,05 мм могут привести к непредсказуемым дефектам шва. Для этого используйте шаблоны, рейки и шлифовальные круги.
Контролируйте положение заготовок и расстояние между ними с точностью до 0,01 мм, это особенно важно для сложных соединений, где отклонения могут снизить качество сварного шва.
Осуществляйте фиксацию элементов при помощи специальной оснастки, аккуратно натягивая зажимы и прижимы так, чтобы избежать деформаций и смещений после настройки.
Перед сваркой проведите предварительную проверку соответствия подготовленных деталей заданным размерам и положению, чтобы выявить и устранить возможные несоответствия до начала работ.
Воздействие на структуру металла и точки сварки
Перед использованием лазерной сварки важно учитывать, что интенсивный нагрев и быстрое охлаждение могут привести к изменениям кристаллической структуры металла. Это часто вызывает увеличение внутреннего напряжения в месте сварки, что повышает риск появления трещин и деформаций в дальнейшем эксплуатации.
Обработка лазером создает зоны термического воздействия, в которых металл может размягчаться или изменять свою твердость. В результате усилия, передаваемые через точку сварки, могут вызвать расслоение или изменение свойств материала, особенно у хрупких или трудно сплавляемых сталей.
Чтобы минимизировать негативное влияние на структуру, рекомендуется оптимизировать параметры лазера – мощность, скорость сварки и фокусировку. Например, использование более низких мощностей при увеличенной скорости помогает ограничить зону теплового воздействия, сохраняя структурную целостность металла.
Также важно предварительно отобрать металл и подготовить поверхность, чтобы снизить риск образования пор и трещин. После сварки желательно проводить контроль состояния точки, а в случае необходимости – проводить термическую обработку для восстановления гармонии внутри металлоконструкции.
Практические ограничения и риски при применении лазерной сварки
При внедрении лазерной сварки важно учитывать требования к подготовке поверхности деталей. Наличие загрязнений, оксидных пленок или ржавчины значительно снижает качество соединения и увеличивает вероятность дефектов.
Высокая точность оборудования делает его чувствительным к отклонениям в настройке и параметрах процесса. Неправильный выбор мощности или скорости сварки приводит к неполному проплавлению или чрезмерному термическому воздействию, что ухудшает прочность шва.
Риск повреждения концентратором луча соседних элементов или кабелей требует аккуратной эксплуатации и систем охлаждения оптики. Неправильное использование может вызвать повреждение оборудования или необходимость его частой настройки.
Для металлов с низкой теплопроводностью наблюдается склонность к перегреву и деформациям, что усложняет создание чистых и равномерных швов. В таких случаях потребуется использовать специальные техники или дополнительные средства охлаждения.
Значительные капиталовложения в лазерные установки требуют хорошего технического обслуживания и квалифицированных сотрудников. Без постоянного контроля риск возникновения ошибок возрастает, а стоимость простаивания возрастает.
Объем производственных задач, оправдывающих применение лазерных технологий, должен быть достаточным для распределения эксплуатационных затрат. Мелкосерийное или единичное изготовление зачастую оказывается невыгодным.
Проблемы с качеством шва при неправильной настройке
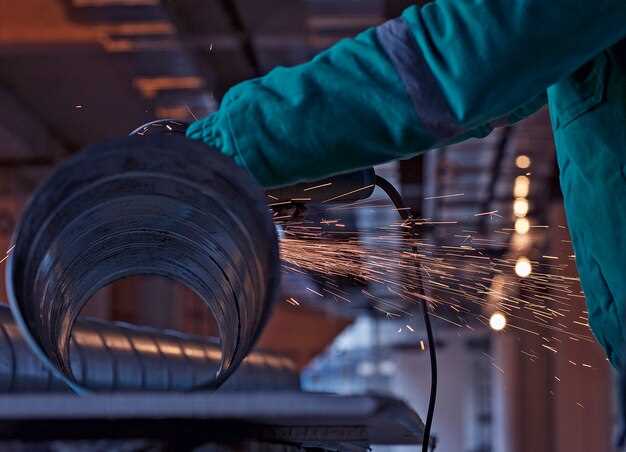
Несоблюдение оптимальных параметров лазерной мощности и скорости перемещения приводит к образованию пор, трещин или неоднородного плавления металла. Перед началом работы убедитесь, что параметры совпадают с рекомендациями для конкретного типа материала и толщины заготовки.
Несвоевременная калибровка оборудования вызывает смещение фокусировки лазерного луча, что снижает плотность сварного шва и способствует появлению непроваров или слабых точек. Регулярно проверяйте и корректируйте настройку фокусного положения и экранирующих компонентов.
Неправильное охлаждение компонента после сварки ведет к внутренним напряжениям и появлению микротрещин. Используйте системы принудительного охлаждения или оптимизируйте режимы обработки для уменьшения термических расширений.
Несогласованные параметры плазмы или неровности на поверхности заготовки вызывают нарушение стабильности лазерного луча. Обеспечьте предварительную подготовку поверхности и избегайте загрязнений для равномерного расплавления и формирования шва.
Контроль и точная настройка параметров на практике сокращают количество дефектов, повышая однородность и прочность сварных соединений. Используйте испытательные сварки для калибровки оборудования и преследуйте постоянство положения и скорости подачи лазера.
Риск образования дефектов и деформаций на сварных швах
Чтобы минимизировать появление дефектов, рекомендуется точно контролировать параметры лазерного излучения: мощность, скорость сварки и фокусное расстояние. Неправильная настройка приводит к неполной проплавке или перегреву металла, что увеличивает вероятность пор, трещин или недоварки.
Обеспечьте стабильность положения заготовок и избегайте чрезмерных напряжений за счет правильного предварительного и последующего охлаждения металла. Использование оправок или фиксаторов поможет предотвратить смещение деталей во время сварки, что снижает риск деформаций.
Следите за тем, чтобы теплоотвод и охлаждение проходили равномерно по всей длине шва. Прогрев и охлаждение в неоднородных участках могут стать причиной появления внутренней и внешней деформации, которая затрудняет дальнейшую обработку.
Обращайте внимание на качество сварочной головки и использование правильных материалов для проволоки и газов. Некачественное оснащение или неправильный подбор материалов увеличивают риск возникновения пор и трещин, негативно влияя на стойкость шва.
Перед началом работы обязательно проводите пробные сварки на аналогичных образцах. Это позволит выявить и исправить возможные дефекты на ранней стадии, не допуская их в окончательном изделии.
Регулярный контроль и непрерывное обучение сварочной команды помогают своевременно замечать и устранять причины появления дефектов, что способствует получению качественных швов без изъянов и деформаций.
Безопасность и контроль за работой лазерного оборудования
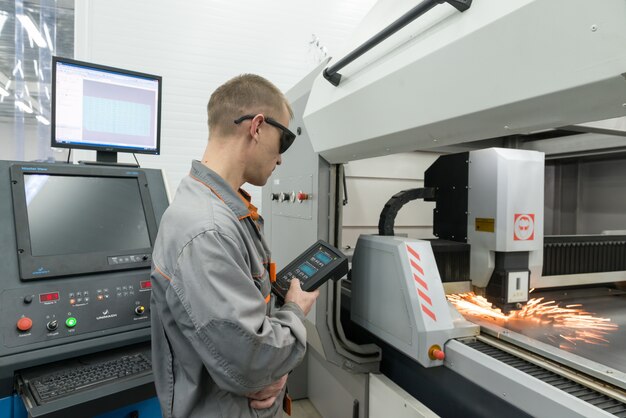
Регулярно проверяйте защитные стекла и окна лазерных установок, чтобы снизить риск попадания лазерного излучения за пределы рабочей зоны. Такие элементы должны иметь сертификаты соответствия и проходить периодическую диагностику.
Обеспечьте использование индивидуальных средств защиты: очков, спецодежды и перчаток. Очки должны быть подобраны с учетом длины волны лазера и иметь соответствующую степень защиты, выявленную производителем.
Автоматизируйте управление лазерными процессами, чтобы минимизировать вмешательство оператора в опасные режимы работы. Используйте системы мониторинга, которые отслеживают параметры оборудования, аварийные отключения и правильность настроек.
Настройте системы оповещения и аварийного отключения, чтобы своевременно реагировать на срабатывание любых пределов безопасности. Механизмы должны активироваться автоматически при выходе параметров за установленные диапазоны.
Проводите регулярные инструкции и тренировки персонала по безопасной эксплуатации лазерных установок. Меньше ошибок – выше уровень контроля и меньше рисков.
Отслеживайте технический статус оборудования через систему логирования ошибок и состояний. Такой подход помогает выявить неполадки на ранних стадиях, предотвращая возможные аварийные ситуации.
Имейте в распоряжении инструкции и протоколы действий при возникновении нештатных ситуаций. Быстрая реакция исключает развитие аварийных сценариев и снижает возможный ущерб.
Необходимость высокой квалификации оператора
Для успешного выполнения лазерной сварки понадобится оператор с глубокими знаниями особенностей оборудования и материалов. Он должен точно настроить параметры сварки, такие как мощность лазера, скорость подачи и фокусное расстояние, чтобы избежать дефектов, таких как пористость или непровары. Профессиональный оператор постоянно мониторит процесс, своевременно корректируя условия работы, что снижает риск ошибок и повышает качество шва.
Обучение и опыт позволяют оператору распознать признаки неправильной работы оборудования или возникновения проблем в процессе. Это позволяет предотвращать возможные повреждения деталей или сокращения срока службы оборудования. Неграмотное управление техникой ведет к значительным финансовым потерям и снижению эффективности производства, поэтому инвестиции в подготовку специалистов оправданы.
Рекомендуется использовать специальные тренажеры и симуляторы, чтобы повысить уровень навыков, особенно если планируется масштабное внедрение лазерных систем. Плюс, регулярное участие в профессиональных курсах и семинарах помогает оператору оставаться в курсе новых технологий и методов настройки. Такой подход гарантирует стабильное качество сварных соединений и исключает дорогостоящие ошибки в ходе работы.
Стоит также помнить о необходимости систематической проверки и калибровки оборудования. Именно квалифицированный специалист правильно интерпретирует результаты анализа качества сварки, выбирая оптимальные параметры для каждого конкретного изделия. Это позволяет снизить количество отходов и повысить производительность, сохраняя высокий уровень надежности сварных соединений.
Особенности обслуживания и возможные поломки оборудования
Регулярную проверку системы охлаждения следует выполнять каждую смену, чтобы избежать перегрева лазерных источников. Замену фильтров и очистку системы охлаждения рекомендуется проводить не реже одного раза в месяц, что поможет снизить риск появления засоров и повысит стабильность работы устройства. Перед запуском каждый раз проверяйте правильность настройки параметров лазера, чтобы избежать излишней нагрузки и сбоев в работе.
Основные поломки связаны с износом оптических элементов, таких как линзы и зеркала. При появлении загрязнений или появлении царапин их следует заменить или очистить в специально предназначенных условиях, чтобы не повредить оптику. Также стоит отслеживать состояние кабелей и соединений; поврежденные или изношенные кабели могут вызывать сбои в передаче данных или питания.
Не реже одного раза в квартал проверяйте систему автоматического управления и программного обеспечения – обновления помогают избежать ошибок и повысить точность работы. Ещё одна рекомендация – сразу устранять любые необычные шумы или вибрации, которые могут свидетельствовать о внутренней неисправности или неправильной сборке компонентов.
Обслуживание включает в себя также смазку механизмов перемещения и контроллеров для предотвращения их заедания. В случае обнаружения признаков нарушения работы системы или снижения качества сварки, стоит провести диагностику на предмет износа или повреждения узлов. Несвоевременное устранение даже мелких неисправностей может привести к более серьезным поломкам и дорогостоящему ремонту.