


Когда надпись на корпусе прибора стирается через три месяца или смывается при отмывке платы – это не просто эстетическая проблема. Потеря маркировки означает потерю прослеживаемости, утрату информации о партии, риск замены компонентов без идентификации. В промышленном производстве и приборостроении выбор метода нанесения надписей напрямую влияет на надежность изделия. Среди компаний, специализирующихся на долговечной лазерной маркировке металла и пластика для технических задач, – lazernayagravirovka.ru, работающая с корпусами, компонентами и промышленными изделиями.
Ниже – обзор методов нанесения маркировки на радиоэлементы и корпуса приборов: суть каждого, его ограничения и то, когда он действительно уместен.
Зачем вообще маркировать компоненты и корпуса
Маркировка радиоэлементов несет несколько функций. Первая – идентификация номинала и типа прямо на компоненте: резистор, конденсатор, микросхема, разъем должны быть понятны без поиска по BOM-файлу. Вторая – прослеживаемость (traceability): серийный номер, дата изготовления, код партии, отметка ОТК позволяют отследить изделие через всю цепочку – от производства до ремонта или рекламации.
Для ответственной электроники требования к маркировке закреплены нормативно. ГОСТ 18620-86 «Изделия электротехнические. Маркировка» устанавливает общие требования к содержанию и стойкости. В оборонной технике, медицинских изделиях и авиационной аппаратуре маркировка – обязательный элемент конструкции, а ее нечитаемость означает несоответствие изделия стандарту.
Третья функция – ремонтопригодность. Мастер, который не может прочитать обозначение на микросхеме, тратит лишние полчаса на идентификацию. В серийном производстве это умноженные потери. Наконец, маркировка нужна для интеграции с MES и ERP: сканируемые коды на корпусах и платах автоматически фиксируют каждый этап сборки.
Требования к стойкости маркировки в электронике
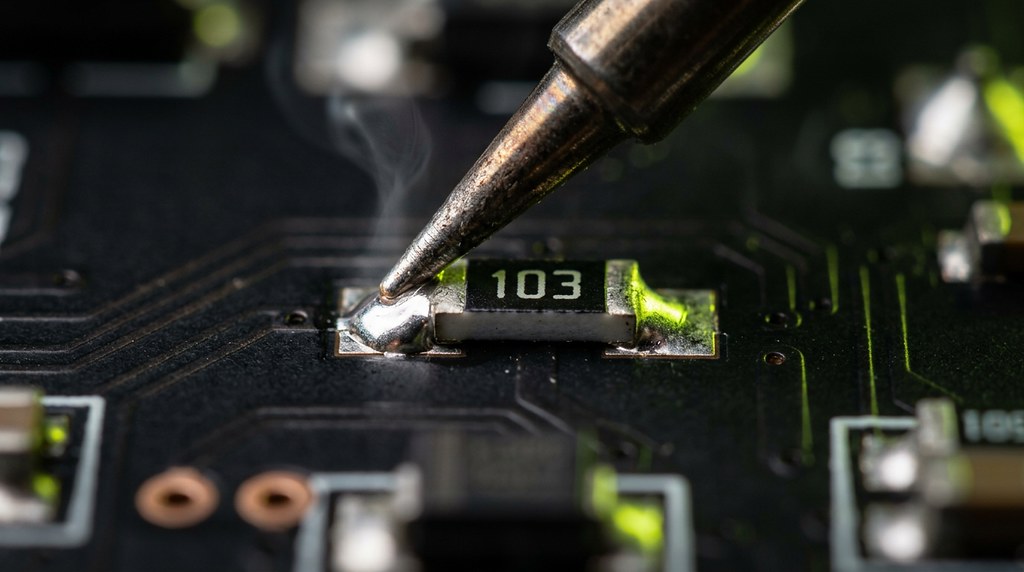
Маркировка электронных компонентов работает в куда более агрессивных условиях, чем надпись на сувенире или упаковке. Паяльный процесс – это нагрев до 230–260;°C при бессвинцовой пайке оплавлением, воздействие флюса, а затем отмывка платы изопропиловым спиртом (ИПА) или другими растворителями. Надпись, нанесенная перед пайкой или в процессе сборки, должна это пережить без потери читаемости.
Помимо пайки, маркировка должна выдерживать рабочие условия: нагрев от тепловыделения компонентов, циклические термоудары, влажность, истирание при монтаже и обслуживании. Метод, который работает для логотипа на сувенире, может полностью провалиться на плате после первой отмывки.
Еще одно ограничение – размер. Корпуса SMD-компонентов в типоразмерах 0402 (1,0;×;0,5;мм) или 0603 (1,6;×;0,8;мм) физически не допускают крупной маркировки. Здесь нужен метод, способный уверенно работать с высотой символа от 0,3–0,5;мм.
Методы нанесения маркировки: разбор по существу
Лазерная маркировка и гравировка
Лазерная маркировка – метод, при котором луч лазера изменяет поверхность материала: испаряет верхний слой (гравировка), вызывает изменение цвета (фотохимическая реакция), оксидирует поверхность (лазерный отжиг) или изменяет структуру пластика. Контакта с поверхностью нет, расходных материалов не требуется – только электроэнергия.
Выбор типа лазера определяется материалом. Волоконные лазеры (длина волны около 1064;нм) – основной инструмент для металлов: алюминий, нержавеющая сталь, медь, латунь, титан. На нержавейке волоконный лазер создает так называемый отжиг – темную оксидную пленку без нарушения структуры металла. Маркировка получается устойчивой к истиранию и химически инертной, поскольку это не краска, а изменение самого материала. CO?-лазеры (длина волны около 10;600;нм) работают по органике и ряду пластиков – ABS, полиамид, поликарбонат – а также по дереву, резине, стеклу; с металлом практически не работают. УФ-лазеры (355;нм) обеспечивают так называемую «холодную» маркировку: высокая поглощаемость коротковолнового излучения дает минимальный термальный стресс, что важно для чувствительных материалов – тонких пленок, прозрачных пластиков, оптических элементов.
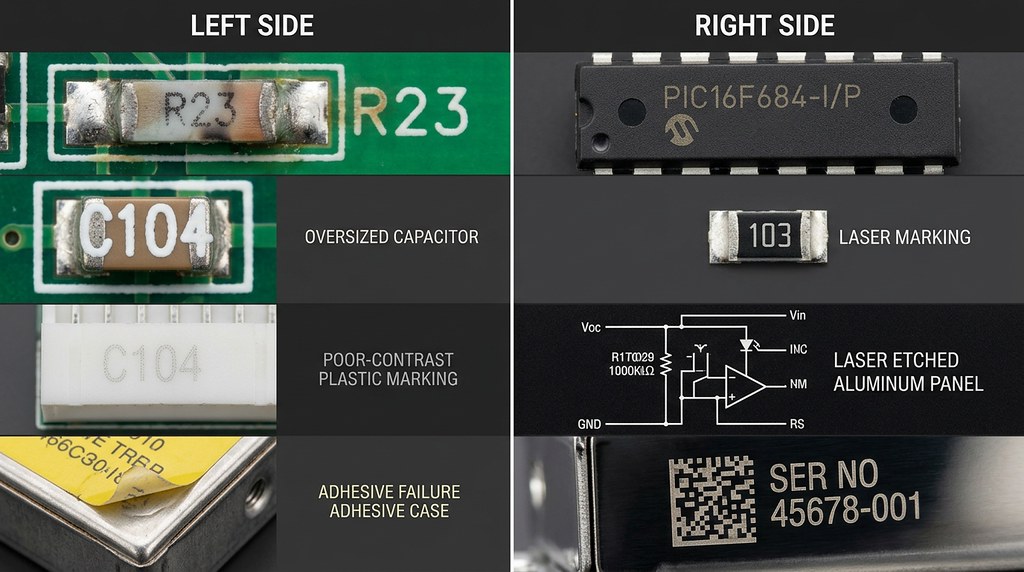
Для электронной промышленности лазерная маркировка особенно привлекательна по двум причинам. Во-первых, стойкость: маркировка выдерживает пайку, отмывку растворителями, нагрев до рабочих температур – потому что надпись не нанесена поверх, а является частью самого материала. Во-вторых, разрешение: волоконный лазер уверенно воспроизводит символы высотой от 0,5–1;мм, минимальный размер элемента – единицы–десятки;мкм в зависимости от оборудования. Это позволяет наносить полноценные коды DataMatrix размером 3–5;мм для машиночитаемой прослеживаемости.
Ограничения: первоначальные вложения в оборудование выше, чем в каплеструйный принтер или тампопечать. Лазер хорошо работает на плоских и слабоизогнутых поверхностях; сложная 3D-геометрия требует специальной оснастки или роботизированной системы.
Каплеструйная маркировка (CIJ – Continuous InkJet)
Каплеструйный маркиратор формирует непрерывный поток микрокапель чернил, часть которых заряжается и отклоняется электрическим полем для нанесения символов. Метод распространен в поточном производстве: высокая скорость (до нескольких тысяч изделий в час), бесконтактность, гибкость – шрифт, дата, партия меняются программно без переналадки.
Для маркировки корпусов приборов и кабельной продукции CIJ удобен на высоких скоростях. Главная слабость – стойкость чернил. Стандартные CIJ-чернила плохо переносят отмывку органическими растворителями: ИПА и ацетон в процессе очистки плат могут смывать или размазывать маркировку. Производители предлагают специальные химически стойкие составы, но их ресурс все равно уступает лазерной маркировке. Минимальный высота символа – порядка 1,5–2;мм, что не подходит для мелких SMD-корпусов. CIJ оправдан там, где нужна большая скорость на крупных партиях и нет требования пережить агрессивную химию.
Тампопечать (pad printing)
Тампопечать переносит краску с гравированного клише на изделие через силиконовый тампон. Метод подходит для нанесения на криволинейные поверхности: скругленные корпуса, ручки, кнопки, рамки разъемов. Краски для тампопечати, подобранные под конкретный материал, дают неплохую адгезию и стойкость к механическому истиранию.
Для маркировки лицевых панелей и корпусов небольших серий тампопечать остается востребованным методом. Ограничения: требуется изготовление клише под каждый макет, что делает метод дорогим на единичных заказах. Минимальный размер элементов – около 0,3–0,5;мм, но стабильно воспроизвести такие детали сложнее, чем лазером. Стойкость к отмывке растворителями и нагреву при пайке существенно зависит от типа краски – двухкомпонентные краски с химической сшивкой дают лучшие результаты, но требуют точного соблюдения технологии нанесения и сушки.
Шелкография (трафаретная печать)
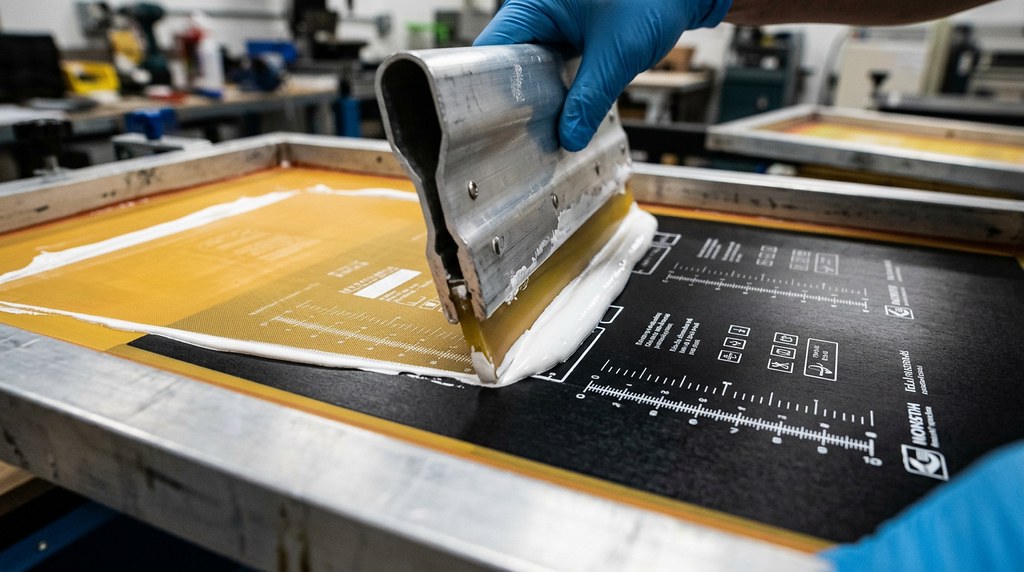
Шелкография наносит краску через сито с фотохимически сформированным рисунком. Применяется для шкал, надписей и логотипов на лицевых панелях и корпусах. Слой краски толще, чем при тампопечати, – хорошая кроющая способность и контрастность. При двухкомпонентных эпоксидных или полиуретановых красках маркировка стойка к нагреву и слабым растворителям. Оправдана на тиражах от нескольких сотен штук – стоимость подготовки сита окупается. Минимальный элемент – около 0,5–1;мм; переменные данные (серийник, дата) без дополнительного этапа персонализации не наносятся.
Ударно-точечная маркировка (dot-peen)
Ударно-точечная (иглоударная) маркировка формирует надпись последовательными ударами твердосплавной иглы – точечные вмятины складываются в символы. Применяют там, где нужна физически нестираемая маркировка металла: шильды, корпуса силового оборудования, рамы, кронштейны. Глубина вмятин – обычно 0,3–0,9;мм. Маркировка не исчезнет ни от растворителей, ни от нагрева, ни от абразива – она физически вдавлена в материал. Ограничения: метод шумный, создает механический стресс, неприменим для хрупких компонентов и тонкостенных корпусов. Для деталей с твердостью выше 60–63;HRC – неприменим. Минимальный размер символа – около 2–3;мм, поэтому dot-peen не подходит для мелких радиоэлементов.
Механическая гравировка (фрезерная)
Фрезерная гравировка – вращающийся резец снимает материал, формируя углубленные символы. Применяется для шильд и лицевых панелей из алюминия, латуни, акрила. Маркировка устойчива к растворителям и нагреву. Метод медленнее лазерного и требует жесткой фиксации заготовки. Хорош для мелкосерийных представительных табличек.
Этикетки и шильды
Самоклеящиеся этикетки – полиэстер, металлизированный полиэстер, VOID-пленки – быстрое решение для штрихкодов, QR и переменных данных. Термотрансферная печать дает хорошую четкость и стойкость к истиранию. Главная слабость – клеевой слой: даже полиэстерные этикетки могут отставать при цикличном нагреве или воздействии ИПА. Для оборудования без агрессивных условий эксплуатации – удобное и гибкое решение.
Сравнительная таблица методов маркировки
| Метод | Долговечность | Стойкость к пайке / растворителям | Мин. размер символа | Материалы | Тираж / скорость | Расходники |
| — | — | — | — | — | — | — |
| Лазерная маркировка | Высокая | Отличная | 0,5–1;мм (0402 с ограничениями) | Металл, пластик, керамика | Единица – серия, быстро | Нет |
| Каплеструйная (CIJ) | Средняя | Низкая / средняя (спец. чернила) | 1,5–2;мм | Большинство твердых поверхностей | Высокая скорость, поток | Чернила, растворитель |
| Тампопечать | Средняя | Средняя (зависит от краски) | 0,3–0,5;мм | Любая геометрия | Средний тираж | Краска, клише |
| Шелкография | Средняя – высокая | Средняя (зависит от краски) | 0,5–1;мм | Плоские / слабоизогнутые | От 200–500 шт. | Краска, сито |
| Ударно-точечная | Высокая | Отличная | 2–3;мм | Металл (до 60–63;HRC) | Средняя | Игла (долгий ресурс) |
| Механическая гравировка | Высокая | Отличная | 1–2;мм | Металл, акрил | Единица – малая серия | Резец |
| Этикетки / шильды | Низкая – средняя | Низкая (клей) | ~0,5–1;мм (печать) | Любые | Любой тираж | Этикетка, риббон |
Маркировка и прослеживаемость: dataMatrix, QR и интеграция с MES
Прослеживаемость (traceability) – это возможность связать конкретное изделие с историей его производства: номер партии, дата сборки, оператор, результаты тестирования. Для этого каждое изделие или плата получает собственный идентификатор – серийный номер или код, считываемый автоматически на каждом этапе.
Двумерные коды DataMatrix – стандарт для промышленной маркировки компонентов: они кодируют до нескольких сотен символов в матрице площадью несколько квадратных миллиметров. Спецификация описана в ГОСТ Р ИСО/МЭК 16022-2008. Код устойчив к частичным повреждениям благодаря встроенной коррекции ошибок: даже при 25% повреждении поверхности он остается читаемым. Лазерная маркировка обеспечивает оптимальное соотношение размера и четкости DataMatrix на металле и пластике – без краски, с постоянным контрастом и стойкостью к отмывке.
Сканируемый код на корпусе связывает физическое изделие с записью в MES или ERP. При рекламации или обнаружении брака можно за секунды найти все изделия из той же партии и локализовать причину дефекта. Для оборонной, медицинской и авиационной промышленности такая прослеживаемость – обязательное требование.
Типичные ошибки при выборе метода маркировки
Самая распространенная ошибка – выбирать метод без учета дальнейшего технологического процесса. Если после нанесения маркировки плата идет на пайку и отмывку, каплеструйная маркировка стандартными чернилами просто не выживет. Сначала – маршрут изделия, потом – выбор метода.
Вторая ошибка – несоответствие размера шрифта возможностям метода. Шелкография хороша на тираже крупных корпусов, но для маркировки в узкой зоне около разъема или на SMD-корпусе ее физические ограничения (минимальный элемент 0,5–1;мм) становятся критичными. Кроме того, нередко игнорируют материал поверхности: волоконный лазер дает надежный результат на нержавейке и алюминии, но на прозрачном поликарбонате может повредить материал – здесь нужен УФ-лазер.
Ошибки с контрастом и стойкостью клея встречаются реже, но дорого стоят. Светлая краска на светлом корпусе не читается ни визуально, ни сканером. Самоклеящаяся этикетка на корпусе, работающем выше 80;°C при вибрации, – не решение для постоянной маркировки: клеевой слой деградирует, этикетка отслаивается. Проверяйте читаемость DataMatrix автоматическим сканером в реальных условиях освещения до запуска серии.
Как выбрать метод маркировки под задачу
Логика выбора строится на нескольких ключевых вопросах. Металл (сталь, алюминий, нержавейка, медь) – волоконный лазер или ударно-точечная маркировка. Пластик (АБС, ПА, ПК) – CO? или УФ-лазер, тампопечать, шелкография в зависимости от тиража. Керамика и стекло – УФ-лазер.
Если изделие проходит пайку и отмывку растворителями – только лазерная маркировка или механическая гравировка дают надежный результат без специальных оговорок по типу краски. Для машиночитаемых кодов DataMatrix и символов высотой менее 1;мм лазер – фактически единственный надежный промышленный метод.
Единичные и малосерийные изделия с переменными данными (серийник, дата) – лазер. Средние и крупные серии с фиксированным рисунком (логотип, шкала) – шелкография, тампопечать. По стоимости владения: первоначальные вложения в лазерный маркер выше, чем в CIJ-принтер, но расходников нет. На горизонте двух–трех лет лазер часто оказывается дешевле серийного производства с чернилами.
Чек-лист выбора метода маркировки
- Определить материал поверхности: металл, пластик, керамика, стекло.
- Уточнить технологический маршрут изделия: будет ли пайка, отмывка, нагрев выше 120;°C, воздействие масел или растворителей.
- Задать минимальный размер символов: если нужен шрифт высотой менее 1;мм или DataMatrix – рассматривать только лазер.
- Определить, нужны ли переменные данные (серийный номер, дата): да – лазер или CIJ; нет – шелкография, тампопечать.
- Оценить тираж: малый – лазер или тампопечать; средний и выше – шелкография при фиксированном рисунке, лазер при переменных данных.
- Проверить контраст прототипа в реальных условиях освещения и убедиться в читаемости DataMatrix автоматическим сканером до запуска серии.
- Учесть требования к прослеживаемости: если нужна интеграция с MES по сканируемому коду – обеспечить стабильное качество кода и проверить его соответствие ГОСТ Р ИСО/МЭК 16022-2008.
Долговечная маркировка – это не вопрос одного метода. Это сочетание правильно выбранной технологии, подходящего материала и понимания условий эксплуатации. Убедитесь, что надпись доживет до конца срока службы изделия – именно такова ее роль в производстве.


