ПЛК – это не просто техника, а ключевой компонент современных производственных систем. Он управляет оборудованием, обеспечивает автоматизацию процессов и повышает точность выполнения задач.
Расшифровка этого акронима звучит как программируемый логический контроллер. Именно в его механизме заложена гибкость: с его помощью можно быстро настраивать последовательность команд, адаптируя систему под конкретные нужды производства или проекта.
Основные функции ПЛК включают сбор данных с датчиков, обработку команд и управление исполнительными механизмами. Это позволяет удерживать производство под контролем 24/7, сокращая ошибки и увеличивая эффективность работы.
Расшифровка понятия и технические особенности ПЛК
Программируемый логический контроллер (ПЛК) представляет собой автоматизированное устройство, специально созданное для управления промышленными процессами и оборудованием. Он состоит из центрального процессора, который выполняет программные алгоритмы, и наборов входных и выходных модулей. Это позволяет осуществлять обработку сигналов и управление исполнительными механизмами в реальном времени.
Технические особенности ПЛК включают поддержку различных интерфейсов для подключения к датчикам и исполнительным устройствам, а также наличие встроенной памяти для хранения программ и данных. Современные модели используют универсальные шины, такие как Ethernet, Profibus или CAN, что обеспечивает быстрый обмен информацией и интеграцию с другими системами автоматизации.
Функционально ПЛК способен выполнять сложные логические операции, осуществлять таймеры, счётчики и обмен данными с внешними источниками. Мощные встроенные модули позволяют обрабатывать множество каналов одновременно, что важно при автоматизации больших производственных линий.
Ключевое отличие ПЛК – его способность работать в условиях промышленной среды, отличающейся повышенной вибрацией, температурными перепадами и электромагнитными помехами. За счет использования защитных корпусов, фильтров шумов и строгой электромагнитной совместимости обеспечивается надежность работы таких устройств.
Современные ПЛК обладают расширяемостью: можно добавлять новые модули или обновлять программное обеспечение, что открывает возможности для развития систем автоматизации без полной замены оборудования. Использование стандартных протоколов и интерфейсов облегчает интеграцию с БД, SCADA-системами и другими средствами контроля и управления.
Происхождение термина «ПЛК» и его расшифровка
Термин «ПЛК» появился благодаря англоязычной аббревиатуре «PLC» – Programmable Logic Controller. Первые устройства, создавшие этот термин, разрабатывались в 1960-х годах для автоматизации производственных процессов и управления машинами. Название отражает их 핵ную функцию – программное управление логикой производственного оборудования.
Расшифровка «ПЛК» указывает на «программируемый» (programmable), что подчеркивает возможность изменять алгоритмы действия без замены аппаратуры. «Логический» (logic) говорит о способности контроллера обрабатывать логические операции, а «контроллер» (controller) обозначает устройство, управляющее техническими средствами.
Изначально такие системы создавались с целью замены электромеханических реле и переключателей, делая автоматизацию более гибкой и удобной. Использование термина закрепилось в индустриальной среде, отражая ключевые особенности – возможность программирования и управление логической последовательностью.
Современные ПЛК хранят в своём названии исторический фундамент и функции, заложенные в их происхождение. Их расшифровка остается понятной и сегодня, показывая главную суть устройств – программируемый контроль и управление технологическими процессами.
Основные компоненты и структура промышленного контроллера
Обратите внимание на ключевые компоненты при проектировании системы автоматизации. Главную роль выполняет центральный процессор (ЦПУ), который обрабатывает входные сигналы и управляет исполнительными механизмами.
Память занимает важное место для хранения программ, конфигураций и временных данных. Разделы памяти бывают постоянными (ROM) и оперативными (RAM), что обеспечивает надежность и быстродействие системы.
Интерфейсы связи позволяют промышленному контроллеру взаимодействовать с внешним оборудованием и системами автоматизации. Среди популярных протоколов – Ethernet, Modbus, Profibus и другие, обеспечивающие обмен данными в реальном времени.
Питание системы следует проектировать так, чтобы обеспечить стабильность и защиту от скачков напряжения. Для этого внедряют дополнительные блоки питания и фильтры шумов.
Защита от электромагнитных помех и физических повреждений – еще одна важная составляющая. Используются корпуса с высоким уровнем защиты, а также экранирование кабелей и компонентов.
Структура промышленного контроллера строится по модульному принципу, что обеспечивает гибкость и удобство в настройке систем. Каждый модуль выполняет отдельную функцию, соединенным между собой внутренней шиной или проводами.
Типы ПЛК и их различия по назначению
Для конкретных задач выбирайте соответствующий тип ПЛК, исходя из требований к системе автоматизации. Могу выделить три основных вида: промышленные, компактные и модульные контроллеры.
- Компактные ПЛК подходят для малых проектов и задач, где не требуется много входов и выходов. Они отличаются меньшими габаритами и простотой настройки, что делает их оптимальным выбором для управления сегментами оборудования или отдельными автоматическими системами.
Главное отличие между этими типами – масштаб и специфика применения. Промышленные контроллеры обеспечивают надежную работу при экстремальных условиях. Компактные ориентированы на простые задачи и ограниченное пространство. Модульные предлагают масштабируемость и гибкость, что актуально для динамичных производственных линий. Правильный выбор зависит от характера задачи, условий эксплуатации и бюджета проекта.
Стандарты и языки программирования для ПЛК
Для программирования ПЛК используют международные стандарты, такие как IEC 61131-3, который определяет пять языков: Ladder Diagram (LAD), Function Block Diagram (FBD), Structured Text (ST), Instruction List (IL) и Sequential Function Chart (SFC). Эти языки позволяют создавать как простые, так и сложные программы, соответствующие требованиям автоматизации.
Наиболее популярным считается язык LAD, который похож на электрические схемы и подходит для быстрого создания логики контроля. Для более сложных алгоритмов используют Structured Text, который напоминает высокоуровневое программирование и позволяет писать компактные и читаемые коды. FBD хорош для визуального моделирования функций, особенно при разработке систем, где важна модульность и повторное использование блоков.
Практически все современные ПЛК поддерживают эти стандарты, что обеспечивает совместимость оборудования и упрощает интеграцию решений разных производителей. Дополнительно, некоторые контроллеры используют собственные языки программирования или расширяют стандарты, чтобы реализовать специфические задачи.
В выборе языка программирования важно учитывать сложность проекта, требования к скорости обработки данных и опыт команды. Стандарты помогают обеспечить единый подход и позволяют легче переносить программы между различными системами, что ускоряет внедрение и обслуживание автоматизированных линий.
Стандарты и языки программирования для ПЛК
Ключевые технические параметры и спецификации
При выборе ПЛК обратите внимание на тактовую частоту процессора, которая обычно варьируется от 50 МГц до нескольких гигагерц. Высокая частота обеспечивает быструю обработку данных и отвечает за стабильность работы системы. Размер оперативной памяти (RAM) в диапазоне 128 МБ – 1 ГБ позволяет эффективно handling текущие задачи без задержек.
Обратите внимание на объем встроенной памяти для программ – от 16 МБ до 4 ГБ, что он позволяет разместить как простые, так и сложные алгоритмы управления. Наличие слотов расширения, таких как USB, Ethernet, CAN или Modbus, расширяет возможности обмена данными и интеграции с другими системами.
Рабочий диапазон температур обычно находится в пределах от -40°C до +85°C, что особенно важно для промышленной эксплуатации в harsh условиях. Защита корпуса по стандартам IP66/IP67 обеспечивает устойчивость к пыли, влаге и механическим воздействиям.
| Параметр | Значение |
|---|---|
| Процессор | ARM Cortex-A series или аналогичный, тактовая частота от 100 МГц |
| Оперативная память (RAM) | от 128 МБ до 1 ГБ |
| Встроенная память | от 16 МБ до 4 ГБ |
| Стандарты коммуникации | Ethernet, USB, CAN, RS-485 |
| Стандарт защиты корпуса | IP66/IP67 |
| Диапазон температур | -40°C до +85°C |
| Количество I/O каналов | от 8 до 96 цифровых входов/выходов |
Функции и задачи ПЛК в промышленной автоматике
Обеспечивают беспрерывное управление технологическими процессами, регистрируя входные сигналы и управляя выходами согласно заданным алгоритмам. Их основная задача – замена электромеханических систем на программное управление, что повышает точность и скорость реакции оборудования.
Обрабатывают данные с датчиков, таких как температуры, давления и уровня жидкостей, что позволяет своевременно реагировать на изменения в процессе. В результате снижается риск аварийных ситуаций и аварийных остановок оборудования.
Поддерживают автоматическую обработку сигналов, что исключает необходимость постоянного вмешательства оператора. Это способствует сокращению ошибок и увеличению производительности производства.
| Функция | Задача |
|---|---|
| Обработка входных сигналов | Регистрация и фильтрация данных с датчиков и исполнительных механизмов |
| Логический контроль | Обеспечение правильного выполнения последовательности операций |
| Управление выходами | Передача команд исполнительным механизмам для выполнения необходимых действий |
| Диагностика системы | Обнаружение неисправностей и оповещение операторов для быстрого реагирования |
| Запоминание событий и параметров | Создание журналов событий для последующего анализа и оптимизации процессов |
| Интеграция с другими системами | Обеспечение связи с системами ERP, SCADA и другими автоматизированными модулями |
| Настройка режимов работы | Автоматическое переключение между режимами, обеспечение гибкости в производстве |
Обработка входных сигналов и управление исполнительными устройствами
Начните с выбора высокоточного преобразователя для входных сигналов, который сможет быстро и надежно фиксировать изменения состояния датчиков. Используйте фильтры для устранения шумов и помех, чтобы обеспечить стабильность данных. Важно настроить пороговые значения и логические уровни, чтобы плк мог точно отличать команду от случайных сбоев.
Для управления исполнительными устройствами применяйте реле, тиристоры или транзисторы, ориентируясь на требования по нагрузке и скорости отклика. Не забывайте предусматривать защитные элементы – диоды, предохранители, ограничители тока – чтобы предотвратить повреждение компонентов.
Обеспечьте корректное программирование логики обработки сигналов, которая определит, когда включать или выключать исполнительные механизмы. Используйте таймеры и счетчики для реализации задержек и последовательных операций, повышая точность выполнения команд.
Поддерживайте баланс между быстродействием и устойчивостью системы. Регулярно калибруйте входные датчики и тестируйте управляемые устройства в условиях, приближенных к рабочим. Делайте логирование событий для выявления и устранения возможных ошибок или сбоев в работе.
Планируйте резервные схемы и дублирование каналов, чтобы обеспечить работу системы без перебоев даже при отказе отдельных элементов. Такой подход повысит надежность промышленных контроллеров и ускорит диагностику неисправностей.
Данные логирования и удаленная диагностика
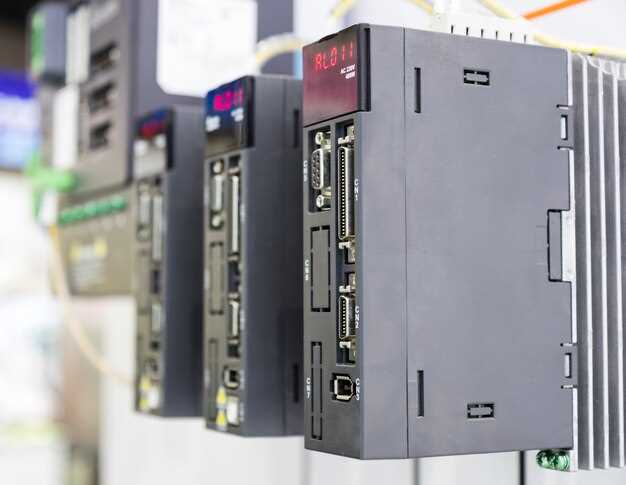
Записывайте параметры работы оборудования в лог-файлы для анализа и быстрого выявления неисправностей. Используйте встроенные функции ПЛК для автоматического сохранения событий, ошибок и изменений настроек. Настройте периодический экспорт логов на сервер или в облако, чтобы обеспечить их доступность в любой ситуации.
Для удаленной диагностики подключитесь к ПЛК по безопасному протоколу, например, через VPN или защищенное соединение. Такой подход позволит быстро получить доступ к данным без необходимости физического присутствия на объекте. Используйте специализированное программное обеспечение для просмотра логов, что ускорит выявление причин сбоев и снижение времени простоя оборудования.
Обеспечьте наличие системы оповещений при появлении ошибок или отклонений от нормы. Можно настроить автоматическую отправку сообщений по электронной почте или через мобильное приложение, чтобы оперативно реагировать на проблемы, минимизируя риск остановки производственного процесса.
Внедрение систем логирования и удаленной диагностики помогает повысить стабильность работы и снизить затраты на техническое обслуживание. Регулярно анализируйте собранные данные, чтобы выявлять потенциальные точки отказа. Такой подход способствует своевременному принятию решений и увеличению срока службы оборудования.
Интеграция с системами диспетчерского управления
Используйте стандартные протоколы коммуникации, такие как OPC UA, Modbus TCP/IP или Profibus, для организации обмена данными между ПЛК и системами диспетчерского управления. Это обеспечивает совместимость и упрощает внедрение новых устройств в существующую инфраструктуру.
Настройте механизмы автоматического обмена данными, чтобы ПЛК передавал в систему диспетчерского управления параметры в реальном времени и получал команды управления без задержек. Такой подход позволяет оперативно реагировать на изменения в производственной среде.
Обеспечьте поддержку интерфейсов API для интеграции с современными системами M2M и SCADA, что расширит возможности автоматизации и повысит уровень управления производственными процессами.
Настройте системы логирования и хранения истории событий, чтобы сохранять все изменения и аварийные ситуации. Это важно для анализа работы оборудования и выявления потенциальных проблем в долгосрочной перспективе.
Используйте VPN или защищенные каналы связи для передачи критически важных данных, чтобы исключить риск несанкционированного доступа и повысить безопасность системы.
Для удобства обслуживания и мониторинга реализуйте удаленный доступ и диагностические порты, что сократит время реагирования на неисправности и позволит быстрее устранять сбои.
Обеспечьте согласованность настроек и протоколов между ПЛК и диспетчерскими системами, чтобы избежать ошибок передачи данных и обеспечить надежное функционирование автоматизированной системы в целом.
Обновление программного обеспечения и настройка параметров
Перед началом обновления программного обеспечения ПЛК отключите питание устройства и подключитесь к нему через интерфейс программного обеспечения, предназначенный для работы с конкретной моделью контроллера. Обратите внимание, что выбор правильной версии прошивки важен для стабильной работы системы – используйте только официальные файлы, скачанные с сайта производителя.
Для загрузки обновлений следуйте инструкции, которая обычно включает выбор файла прошивки, проверку совместимости и подтверждение операции. После успешной установки перезапустите контроллер и выполните диагностику, чтобы убедиться в отсутствии ошибок.
Настройка параметров осуществляется через программное обеспечение, предоставляемое производителем, либо с помощью встроенного интерфейса. Проверьте текущие параметры устройства, такие как адреса, режимы работы и связные настройки, и при необходимости скорректируйте их для оптимальной работы.
Рекомендуется сохранять резервные копии текущих настроек перед внесением изменений. Это позволит восстановить конфигурацию в случае непредвиденных сбоев или ошибок. Используйте функцию экспорта настроек, чтобы быстро восстановить исходное состояние.
Для некоторых параметров рекомендуется применять контрольные значения и тестировать работу системы после каждого изменения, чтобы избежать неожиданных сбоев или неправильной работы оборудования. Регулярное обновление ПО и правильная настройка параметров увеличивают стабильность и срок службы промышленного контроллера.